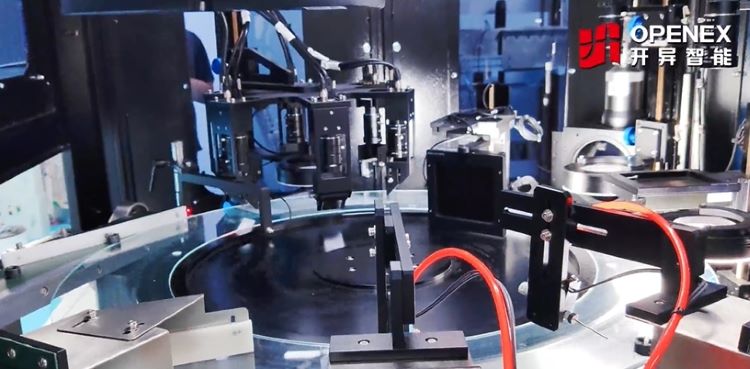
樹脂製無給油スリーブベアリング向けAI画像検査システム
樹脂製無給油スリーブベアリング向けAI画像検査システム
樹脂製無給油スリーブベアリングは、電子機器、自動生産ライン、新エネルギー関連設備、産業用ロボットなど、さまざまな産業機械に使用されています。射出成形によって製造されるこれらの部品は、低摩擦用途に適している一方、量産時には成形不良を安定して検出することが課題となります。
Openex Automationは、樹脂製無給油スリーブベアリング専用のAI画像検査装置を開発しました。複数の産業用カメラとAIモデルを組み合わせ、複数の視点から部品を撮像し、さまざまな外観不良を識別します。不適合品の分類・排出に加え、検査画像と統計データを保存し、品質トレーサビリティを支援します。
本装置は、外径5~62 mm、高さ5~50 mmの幅広い製品サイズを対象に設計されています。白、黒、グレー、青などの色にも対応可能ですが、実際の対応可否は製品サンプルを用いた事前検証によって確認します。
導入事例の概要
- 対象製品: 樹脂製無給油スリーブベアリング、ブッシュ
- 検査方式: 複数カメラによる撮像とAIによる不良分類
- 主な検査対象: 内径バリ、成形バリ、材料不足、ひび割れ、表面剥離、内側面取りの欠落、寸法偏差
- 対応サイズ: 外径5~62 mm、高さ5~50 mm
- 対応色: 白、黒、グレー、青など。実際の対応色は検証により確認
- 出力データ: リアルタイム検査結果、不良分類、統計レポート、保存画像
- システム連携: MES(製造実行システム)との接続を想定した設計
1. 検査課題:射出成形された樹脂製ベアリング
樹脂製無給油スリーブベアリングは、低摩擦性や耐摩耗性が求められる用途に使用される機械部品です。材質や設計によって、電子機器、自動化設備、新エネルギー関連設備、産業用ロボット、一般産業機械などで使用されます。
これらの部品は一般に射出成形で製造されます。成形条件、金型、樹脂の流動状態、離型、搬送などの変動によって、外観、組み付け、寸法、機能に影響する不良が発生する可能性があります。
主な検査対象は次のとおりです。
- 内径バリ: 内径周辺に余分な樹脂が残る不良。嵌合や組み付けに影響する可能性があります。
- 成形バリ(フラッシュ): パーティングラインや部品の縁に薄い余分な樹脂が生じる不良。
- ショートショット・材料不足: 樹脂の充填が不十分で、一部の形状や特徴が形成されていない状態。
- ひび割れ: 樹脂表面に見られる亀裂や不連続部分。
- 表面剥離: 表面の一部が損傷したり、剥がれたりしている状態。
- 内側面取りの欠落: 必要な面取りが形成されていない、または不完全な状態。
- 寸法偏差: 外径、高さ、その他の指定寸法が合意された許容範囲から外れている状態。
不良ごとに画像上の特徴は異なります。内径の不良は上方からの撮像だけでは見えにくい場合があり、成形バリや表面損傷は特定の角度でしか確認できない場合があります。そのため、安定した検査には、カメラの視野、レンズ、照明、部品の位置決め、不良分類ロジックを適切に組み合わせる必要があります。
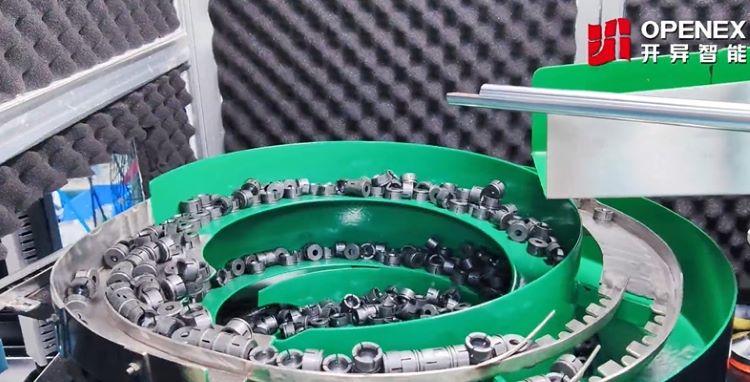
画像1:樹脂製スリーブベアリングと検査対象。不良部品の実際の写真に差し替えてください。
2. 量産工程で目視検査が難しくなる理由
目視検査は抜き取り検査や一部工程で有効ですが、すべての樹脂製ベアリングを検査する場合、生産量、製品バリエーション、品質要求の増加に伴って大きな負担となることがあります。
代表的な課題は次のとおりです。
- 人員の確保: 大量の部品を検査するには、複数の検査員や専用の作業スペースが必要になる場合があります。
- 教育と判定の一貫性: 検査員は不良の定義や合否基準を習得する必要があります。経験、集中力、疲労、作業環境などによって判定結果に差が生じる可能性があります。
- スペースと運用コスト: 検査工程には作業場所、人員配置、管理業務が必要です。
- 微細・隠れた不良: 内径バリ、微細なひび割れ、面取りの欠落、局所的な材料不足などは、目視だけでは安定して判定しにくい場合があります。
- デジタルトレーサビリティの不足: 別途記録を行わない場合、検査した部品ごとの画像記録が残らないことがあります。
- 品種切り替えへの対応: サイズ、形状、色が異なる製品では、検査方法の調整が必要になる場合があります。
検査の一貫性を高めたい製造現場では、自動化によって撮像方法や判定基準を標準化し、後工程の品質分析に利用できる記録を残すことが可能です。ただし、実際の効果は製品仕様、対象不良、生産条件、事前検証の結果によって異なります。
3. Openex AutomationのAI画像検査ソリューション
Openex Automationは、樹脂製無給油スリーブベアリング向けに、複数の産業用カメラとAIモデルを組み合わせた検査装置を設計しました。単一の画像や固定的な目視ルールだけに依存せず、対象となる不良の検査に必要な複数の視点を連携して評価します。
本システムは、主に次の4つの機能で構成されます。
複数カメラによる画像取得
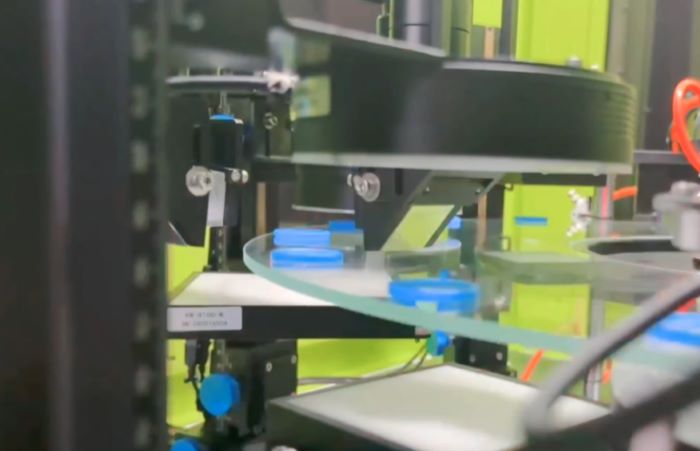
複数のカメラでベアリングの対象面や形状を撮像します。これにより、単一方向からの撮像では確認しにくい内径や縁の特徴も、必要に応じて異なる角度から確認できます。具体的なカメラ配置は、部品形状と必要な検査範囲に合わせて設計します。
AIマルチモデルによる不良分類
AIモデルが取得画像を解析し、指定された不良パターンと正常品のばらつきを識別します。用途に応じて、異なる視点や不良カテゴリーごとに複数のモデルを設定できます。
本用途の対象不良には、内径バリ、成形バリ、材料不足、ひび割れ、表面剥離、内側面取りの欠落、寸法偏差などが含まれます。それぞれの不良に対する検出能力は、実際の良品・不良品サンプルを使用して確認する必要があります。
自動分類と不適合品の排出
検査後、システムは設定された合否基準に基づいて部品を判定します。不適合品は、統合された搬送・仕分け機構によって分類・排出する構成にできます。これにより、不良部品と合格品を分離しやすくなります。
検査結果・統計データ・画像保存
検査結果と統計レポートをリアルタイムで出力し、品質追跡のために検査画像を保存します。品質管理担当者は、記録された情報を活用して不良傾向を確認し、生産上の問題を調査できます。
また、本システムはMESとの接続を想定しています。ただし、具体的な連携範囲は、顧客側のインターフェース仕様やシステム統合要件に応じて決定します。
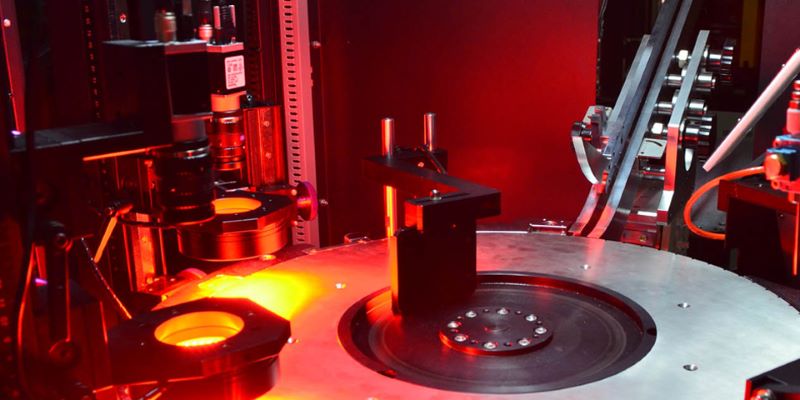
画像2:AI画像検査装置。カメラステーションと部品搬送機構が分かる実際の装置写真に差し替えてください。
4. 内径バリから寸法偏差までの検査範囲
本装置は、成形時に発生する外観不良と、指定された寸法に関する検査の両方を対象に設計されています。具体的な検査範囲は、製品形状、光学的な視認性、画像解像度、合否基準によって異なります。
| 検査項目 | 代表的な不良 | 品質上の影響 |
|---|---|---|
| 内径バリ | 内径周辺に余分な樹脂が残る | 嵌合、動作、組み付けに影響する可能性 |
| 成形バリ | 縁やパーティングラインに余分な樹脂が生じる | 外観、組み付け、製品の均一性に影響する可能性 |
| 材料不足・ショートショット | 成形部や形状の一部が不完全 | 形状や意図された機能に影響する可能性 |
| ひび割れ | 表面に亀裂や不連続部分がある | 損傷や品質不適合の兆候となる可能性 |
| 表面剥離 | 表面の一部が損傷している | 外観や表面状態に影響する可能性 |
| 内側面取り | 面取りが欠落、または不完全 | 挿入や組み付けに影響する可能性 |
| 寸法 | 外径、高さ、その他の指定寸法 | 図面要求への適合確認 |
| 色・外観のばらつき | 製品色や指定された外観基準からの逸脱 | 製品識別や外観品質の維持 |
重要な設計上のポイントは、外観不良の検出と寸法測定は同じ作業ではないということです。AI画像検査は画像上のパターン分類に利用できますが、寸法検査には、適切な校正、光学系、測定アルゴリズム、指定公差に対する検証が必要です。両者の要求事項は、仕様策定時に分けて定義することが重要です。
5. 幅広い製品サイズに対応:外径5~62 mm
一般的な検査装置は、寸法や形状が近い限られた製品群を対象に設計されることがあります。本事例では、より広い範囲の樹脂製スリーブベアリングを対象とし、次のサイズに対応する設計となっています。
- 外径: 5~62 mm
- 高さ: 5~50 mm
- 色: 白、黒、グレー、青など。実際の対応可否は検証によって確認
この範囲に対応するには、検査レシピを切り替えるだけでは不十分な場合があります。製品サイズが変わると、カメラの視野、画像スケール、焦点、照明角度、部品の位置決め方法も変わる可能性があります。また、色や表面仕上げによって、不良と周辺材料のコントラストも変化します。
そのため、対応する製品群ごとに、アプリケーション設定時の確認が必要です。品種切り替えの方法、治具の要否、検査速度、対象不良に対する検出性能については、実際の生産対象となる製品を用いて確認します。
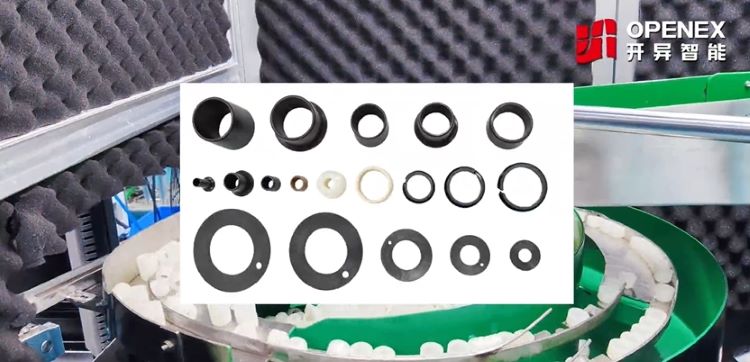
画像3:製品サイズと色のバリエーション。対応製品の実際の写真に差し替えてください。
6. 品質トレーサビリティとMES連携
品質管理において、検査結果に根拠となる記録が紐づいていると、結果の確認や問題調査に役立ちます。本装置はリアルタイムの検査結果と統計レポートを出力し、品質確認に利用できる検査画像を保存します。
最終的なデータ構成に応じて、自動検査工程は次のような業務を支援できます。
- 不良判定に関連する画像の確認
- 不良カテゴリー別の件数や排出数の集計
- 生産ロット間の品質傾向の比較
- 成形条件や搬送条件の変化に関する調査
- 合意された検査データの工場MESへの送信
MES連携の要件は、プロジェクト計画の段階で定義する必要があります。接続インターフェース、データ項目、部品番号やロット識別子、ネットワーク条件、顧客側で必要となる統合作業などを、装置の立ち上げ前に合意します。すべてのMES機能が標準で含まれるとは限りません。
7. 樹脂製ベアリングメーカーに期待できる実務上のメリット
複数カメラによる撮像、AIによる分類、自動排出、画像記録を組み合わせることで、本ソリューションは樹脂製ベアリングの検査工程における判定の一貫性と管理性の向上を支援します。
期待できる運用上のメリットには、次のようなものがあります。
- 反復的な目視検査への依存を軽減: 自動撮像と設定された判定ロジックにより、定型的な目視確認の負担を軽減できる可能性があります。
- 不良判定の一貫性向上: 検証と継続的な管理を前提として、設定された検査基準を一貫して適用できます。
- 多様な製品への対応: 互換性試験を経て、指定されたサイズや色の範囲を同一システムで検査できる可能性があります。
- 品質状況の迅速な把握: リアルタイムの結果と統計データにより、手作業で集計する前に検査結果を確認できます。
- 不良調査の支援: 保存画像を活用して、不良や工程変化の状況を視覚的に確認できます。
- デジタル品質管理との連携: インターフェースを実装することで、MESを含む生産記録と検査結果を関連付けられます。
実際の省人化効果、処理能力、検出率、過検出率、投資回収期間は、顧客の現行工程や生産条件によって異なります。これらは実際の生産条件を反映した試験に基づいて評価する必要があり、個別の検証データなしに一律の速度や精度を想定するべきではありません。
8. 樹脂製ベアリング向けAI検査装置を評価する際のポイント
検査装置を仕様化する前に、メーカーはアプリケーション検証に必要な情報を整理することをおすすめします。
- 代表サンプルを用意する: 検査対象となるサイズ、色、材質のばらつきを含む正常品サンプルを準備します。
- 不良カテゴリーを定義する: 重要な不良項目を一覧化し、許容できるもの、不合格とするもの、追加確認が必要なものを明確にします。
- 検出すべき不良基準を合意する: 可能な範囲で、検出対象となる最小の不良サイズ、位置、程度を定義します。
- 寸法要求を確認する: 図面、公差、測定が必要な寸法を提示します。
- 必要な検査範囲を決める: 内径、縁、面取りなど、確認が必要な面や形状を明確にします。
- 生産目標を設定する: 必要な処理能力、品種切り替え頻度、前後工程の搬送条件を指定します。
- 受入試験の基準を合意する: 検出性能、過検出、見逃し、寸法測定結果の評価方法を決めます。
- トレーサビリティと連携を計画する: 画像保存ルール、レポート要件、データ識別子、MESインターフェースを確認します。
実際の良品・不良品サンプルを使用したフィージビリティスタディは、対象不良が光学的に検出可能かを確認し、カメラ、照明、AI、搬送、測定機能の構成を決定するための有効な方法です。
9. Openex Automationの関連ソリューション
Openex Automationは、さまざまな部品や生産環境に対応するカスタムAI画像検査システムを開発しています。用途に応じて、次のような関連ソリューションも検討できます。
- ゴム・樹脂部品検査 — 成形部品や柔軟性のある部品の外観検査。
- ベアリング検査装置 — ベアリングの表面、寸法、形状などの検査用途。
- ベアリング検査の導入事例 — 他の種類のベアリングを対象としたAI画像検査の事例。
- パイプ・柱・ブッシュ・ケーシング検査 — 多方向からの検査が必要な管状・円筒状部品向け。
- Openex Automationへのお問い合わせ — お客様の検査用途についてのご相談。
これらは関連するソリューションであり、すべての装置が同一の構成を採用していることを意味するものではありません。最適な設計は、部品形状、不良基準、生産要件、システム連携の範囲によって異なります。
10. 樹脂製ベアリングの検査評価をご依頼ください
樹脂製無給油スリーブベアリング、成形ブッシュ、または類似部品の検査工程を改善したいとお考えですか。Openex Automationでは、製品サイズ、不良項目、検査範囲、生産能力、トレーサビリティ要件に基づき、カスタム検査システムの実現可能性を評価できます。
技術評価をスムーズに進めるため、可能であれば次の情報をご提供ください。
- 部品図面と寸法公差
- 正常品および不良品の写真、または実物サンプル
- 必要なサイズと色の範囲
- 重要な不良項目と合否基準
- 必要な生産処理能力
- 画像保存、レポート、MES連携に関する要件
Openex Automationにお問い合わせください。お客様の検査用途についてご相談いただき、カスタマイズされた技術提案をご依頼ください。
- メール: sales-auto@openex.com.cn
- 電話: +86 186 5928 0806
検査範囲、処理能力、検出性能、寸法測定能力、システム連携の範囲は、用途別の試験結果とプロジェクト要件に基づいて確認する必要があります。