AI-визуальный контроль пластиковых самосмазывающихся втулок подшипников
AI-визуальный контроль пластиковых самосмазывающихся втулок подшипников
Пластиковые самосмазывающиеся втулки подшипников широко применяются в электронике, автоматизированных производственных линиях, оборудовании для новой энергетики, промышленных роботах и других видах промышленного оборудования. Такие детали изготавливаются методом литья под давлением и используются в узлах, где важны низкое трение и износостойкость. При этом процесс формования может приводить к появлению дефектов, которые сложно стабильно выявлять при проверке больших объёмов продукции.
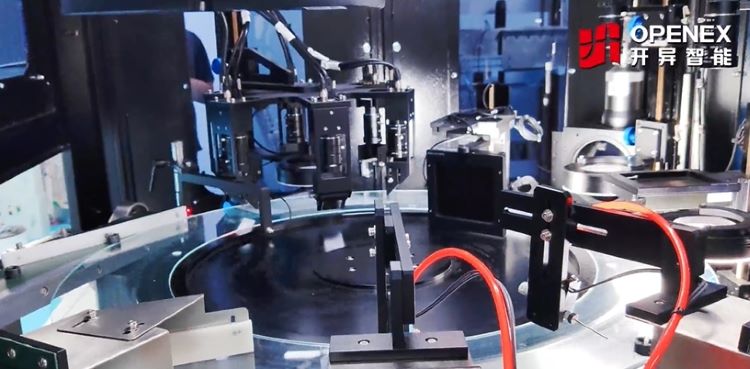
Компания Openex Automation разработала специализированную машину AI-визуального контроля пластиковых самосмазывающихся втулок подшипников. Система объединяет несколько промышленных камер и модели искусственного интеллекта для анализа различных ракурсов каждой детали, выявления широкого спектра видимых дефектов, классификации и автоматической отбраковки несоответствующих изделий. Изображения и статистические данные сохраняются для последующего анализа качества и прослеживаемости.
Оборудование рассчитано на широкий диапазон размеров: наружный диаметр от 5 до 62 мм и высота от 5 до 50 мм. Возможна работа с деталями белого, чёрного, серого, синего и других цветов при условии подтверждения совместимости в ходе испытаний.
Основные сведения о применении
- Изделия: пластиковые самосмазывающиеся втулки подшипников и втулки скольжения.
- Метод контроля: получение изображений несколькими камерами и классификация дефектов с помощью AI.
- Контролируемые дефекты: заусенцы во внутреннем отверстии, облой, недолив материала, трещины, отслаивание поверхности, отсутствие внутренней фаски и отклонения размеров.
- Диапазон размеров: наружный диаметр 5–62 мм; высота 5–50 мм.
- Цвета: белый, чёрный, серый, синий и другие цвета после проверки применимости.
- Результаты: данные контроля в реальном времени, классификация дефектов, статистические отчёты и сохранённые изображения.
- Интеграция: предусмотрена возможность подключения к системе управления производственными процессами MES.
1. Задача контроля: пластиковые втулки, изготовленные литьём под давлением
Пластиковые самосмазывающиеся втулки подшипников — это детали из инженерных полимеров, применяемые в механизмах, где важны низкое трение и устойчивость к износу. В зависимости от конструкции и материала они могут использоваться в электронном оборудовании, системах автоматизации, оборудовании для новой энергетики, промышленных роботах и промышленной технике общего назначения.
Такие втулки обычно производятся методом литья под давлением. Изменения параметров формования, состояния пресс-формы, течения материала, условий извлечения детали или последующей обработки могут приводить к дефектам внешнего вида, геометрии, сборки или функциональных характеристик.
Типичные дефекты, подлежащие контролю:
- Заусенцы во внутреннем отверстии: избыток материала по внутреннему диаметру, способный затруднить посадку, движение или сборку.
- Облой: тонкий излишек материала вдоль линии разъёма пресс-формы или на кромках.
- Недолив или отсутствие материала: неполное заполнение пресс-формы, из-за которого отдельный участок или элемент детали формируется не полностью.
- Трещины: видимые разрывы или нарушения целостности пластика.
- Отслаивание поверхности: локальное повреждение или отделение поверхностного слоя.
- Отсутствие внутренней фаски: фаска не сформирована либо сформирована не полностью.
- Отклонения размеров: наружный диаметр, высота или другие заданные размеры выходят за согласованные допуски.
Визуальные признаки разных дефектов могут существенно отличаться. Заусенцы внутри отверстия могут быть не видны при съёмке только сверху, тогда как облой или повреждение поверхности могут обнаруживаться лишь с определённых ракурсов. Поэтому надёжная система контроля должна учитывать расположение камер, оптику, освещение, ориентацию детали и алгоритмы классификации дефектов.
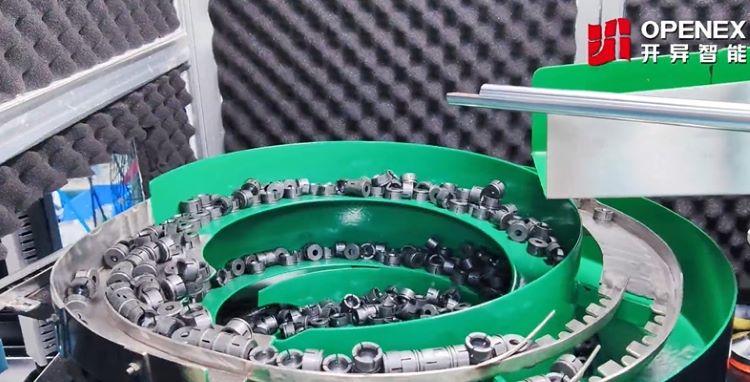
Изображение 1. Пластиковые втулки подшипников и возможные дефекты. Замените изображение-заполнитель реальной фотографией деталей.
2. Почему ручной контроль становится сложнее при увеличении объёмов производства
Ручной визуальный контроль подходит для выборочных проверок и отдельных производственных операций. Однако проверка каждой пластиковой втулки может требовать значительных ресурсов по мере роста объёма выпуска, разнообразия продукции и требований к качеству.
К основным проблемам относятся:
- Потребность в персонале: при больших объёмах производства могут понадобиться несколько контролёров и отдельные рабочие места.
- Обучение и стабильность оценки: сотрудники должны изучить классификацию дефектов и критерии приёмки. Результаты могут зависеть от опыта, концентрации внимания, усталости и условий работы.
- Затраты и производственные площади: контрольные посты занимают место и требуют постоянного персонала и управления.
- Мелкие или скрытые дефекты: небольшие заусенцы, малозаметные трещины, отсутствующие фаски и локальные участки недолива трудно стабильно оценивать визуально.
- Ограниченная цифровая прослеживаемость: если данные не фиксируются отдельно, ручная проверка может не оставлять изображения каждой проверенной детали.
- Смена моделей продукции: изделия разных размеров, форм и цветов могут требовать повторной настройки методов контроля.
Автоматизация позволяет стандартизировать получение изображений и применение критериев оценки, а также сохранять результаты для последующего анализа качества. Фактический эффект зависит от типа изделия, перечня дефектов, условий производства и результатов испытаний.
3. Решение Openex Automation для AI-визуального контроля
Openex Automation разработала многокамерную установку для контроля пластиковых самосмазывающихся втулок подшипников. Вместо анализа одного изображения или применения одного фиксированного визуального правила система использует несколько промышленных камер и AI-модели для оценки ракурсов, необходимых для выявления заданных дефектов.
Решение объединяет четыре основные функции.
Получение изображений несколькими камерами
Разные камеры снимают необходимые поверхности и элементы втулки. Это позволяет проверять участки, которые трудно оценить с одного направления, включая определённые элементы внутреннего отверстия и кромок. Точная конфигурация камер подбирается с учётом геометрии детали и требуемого охвата контроля.
Классификация дефектов с помощью нескольких AI-моделей
AI-модели анализируют полученные изображения и отличают заданные признаки дефектов от допустимых вариаций внешнего вида. В зависимости от задачи могут применяться отдельные модели для разных ракурсов или категорий дефектов.
Для данного применения предусмотрен контроль заусенцев во внутреннем отверстии, облоя, отсутствия материала, трещин, отслаивания, отсутствия внутренней фаски и отклонений размеров. Возможность обнаружения каждого конкретного дефекта необходимо подтвердить на репрезентативных образцах годных и дефектных деталей.
Автоматическая классификация и отбраковка
После проверки система определяет, соответствует ли деталь заданным критериям приёмки. Несоответствующие изделия могут классифицироваться и автоматически отбраковываться интегрированной системой перемещения деталей, что помогает отделять дефектную продукцию от годной.
Результаты, статистика и сохранение изображений
Оборудование формирует результаты контроля и статистические отчёты в реальном времени, а также сохраняет изображения для прослеживаемости качества. Эти данные помогают специалистам по качеству анализировать типы дефектов и расследовать производственные отклонения.
Также предусмотрена возможность подключения оборудования к системе управления производственными процессами MES с учётом требований заказчика к интерфейсу и интеграции.
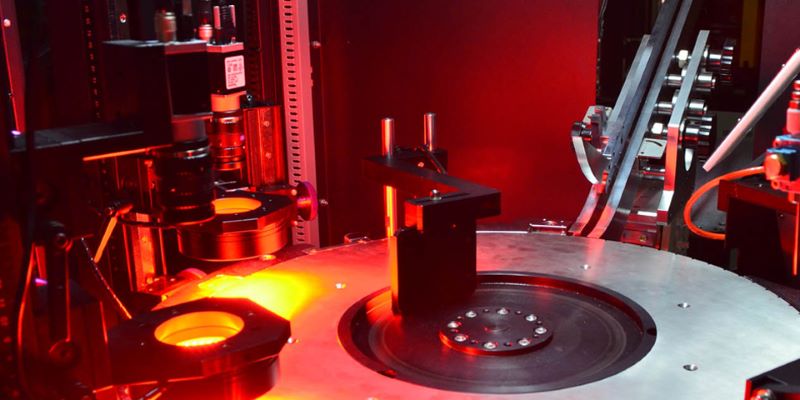
Изображение 2. Установка AI-визуального контроля. Замените изображение-заполнитель реальной фотографией оборудования с камерами и системой подачи деталей.
4. Охват контроля: от заусенцев до отклонений размеров
Система предназначена для выявления видимых дефектов литья и проверки заданных размерных параметров. Фактический охват зависит от модели изделия, оптической доступности контролируемых участков, разрешения изображений и согласованных критериев приёмки.
| Параметр контроля | Типичная проблема | Возможное значение для качества |
|---|---|---|
| Заусенцы во внутреннем отверстии | Избыточный материал вокруг отверстия | Может повлиять на посадку, движение или сборку |
| Облой | Тонкий излишек материала на кромках или линии разъёма | Может повлиять на внешний вид, сборку и стабильность продукции |
| Недолив / отсутствие материала | Неполностью сформированный участок или элемент | Может нарушить геометрию или предусмотренную функцию |
| Трещины | Видимые разрывы или нарушения целостности | Могут свидетельствовать о повреждении или несоответствии качества |
| Отслаивание поверхности | Локальное повреждение поверхностного слоя | Может ухудшить внешний вид или целостность поверхности |
| Внутренняя фаска | Отсутствующая или неполная фаска | Может затруднить установку и сборку |
| Размеры | Наружный диаметр, высота или другие заданные размеры | Помогает проверить соответствие чертежу |
| Цветовые отклонения | Отличия цвета или недопустимые изменения внешнего вида, если они входят в требования | Помогает контролировать идентификацию и внешний вид продукции |
Важный инженерный момент: обнаружение дефектов и измерение размеров — это разные задачи. AI-визуальный контроль может классифицировать визуальные признаки, тогда как измерение размеров требует подходящей калибровки, оптики, измерительных алгоритмов и проверки результатов относительно заданных допусков. Эти требования следует определять отдельно при конфигурировании системы.
5. Широкая совместимость: наружный диаметр от 5 до 62 мм
Многие стандартные установки контроля рассчитаны на узкую группу изделий со сходными размерами и формой. Рассматриваемое решение предназначено для более широкого диапазона пластиковых втулок подшипников:
- Наружный диаметр: 5–62 мм.
- Высота: 5–50 мм.
- Цвета: белый, чёрный, серый, синий и другие цвета после подтверждения совместимости.
Поддержка такого диапазона требует не только выбора другой программы проверки. Размер детали влияет на поле зрения камеры, масштаб изображения, фокусировку, геометрию освещения и способ позиционирования изделия. Цвет и состояние поверхности также могут менять контраст между дефектом и окружающим материалом.
Поэтому каждое семейство изделий следует проверять на этапе настройки. Способ переналадки, требования к оснастке, скорость контроля и характеристики обнаружения дефектов необходимо подтвердить для конкретных моделей, включённых в производственную программу.
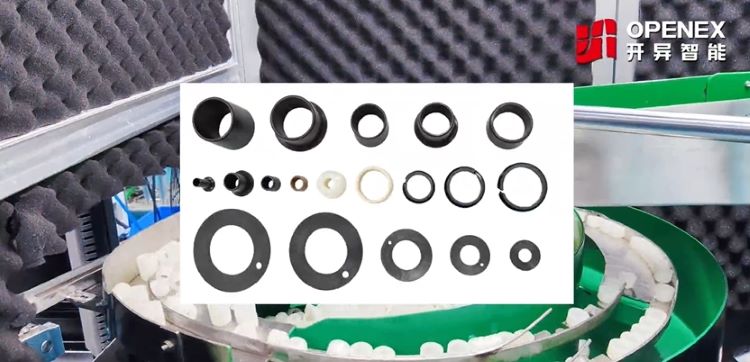
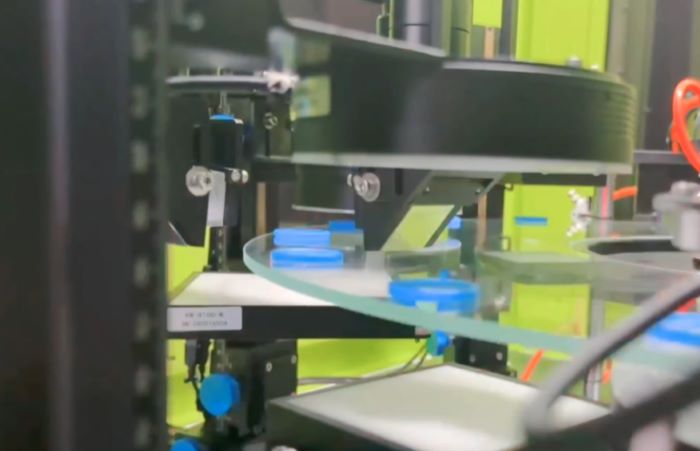
Изображение 3. Диапазон размеров и цветов деталей. Замените изображение-заполнитель реальной фотографией поддерживаемых изделий.
6. Прослеживаемость качества и подключение к MES
Для службы качества решение о годности детали полезнее, если оно подтверждается данными. Оборудование формирует результаты и статистические отчёты в реальном времени и сохраняет изображения для анализа качества.
В зависимости от согласованной конфигурации данных автоматизированный процесс контроля может поддерживать следующие задачи:
- Просмотр изображений, связанных с обнаруженными дефектами.
- Сводный анализ категорий дефектов и количества отбракованных деталей.
- Сравнение тенденций качества между производственными партиями.
- Анализ изменений условий литья или обращения с деталями.
- Передача согласованных данных контроля в заводскую MES.
Подключение к MES необходимо определить на этапе планирования проекта. До ввода оборудования в эксплуатацию следует согласовать интерфейс, состав полей данных, идентификаторы деталей или партий, сетевые условия и объём работ по интеграции на стороне заказчика. Нельзя считать, что все функции MES автоматически входят в базовую комплектацию.
7. Практические преимущества для производителей пластиковых подшипников
Объединение многокамерной съёмки, AI-классификации, автоматической отбраковки и сохранения изображений призвано повысить стабильность и управляемость контроля пластиковых подшипников.
Потенциальные операционные преимущества включают:
- Снижение зависимости от повторяющихся ручных проверок: автоматизированная съёмка и принятие решений могут уменьшить объём рутинного визуального контроля.
- Более стабильная оценка дефектов: система последовательно применяет настроенные критерии, при условии их предварительной проверки и дальнейшего контроля.
- Работа с разнообразием продукции: одна настроенная система может охватывать указанный диапазон размеров и цветов после испытаний на совместимость.
- Более оперативная обратная связь по качеству: результаты и статистика в реальном времени позволяют производственной команде быстрее оценивать ситуацию.
- Улучшение анализа причин дефектов: сохранённые изображения дают визуальные данные для расследования проблем и изменений процесса.
- Интеграция с цифровым управлением качеством: при реализации соответствующего интерфейса MES может объединять результаты контроля с производственными данными.
Фактическая экономия труда, производительность, доля обнаруженных дефектов, уровень ложной отбраковки и окупаемость зависят от исходного процесса заказчика. Их следует рассчитывать на основе испытаний, репрезентативных для реального производства. Не следует предполагать универсальные показатели скорости или точности без данных испытаний конкретного применения.
8. Как оценить систему AI-контроля пластиковых втулок
Перед выбором оборудования производителю следует подготовить данные, необходимые для проверки применимости решения.
- Предоставьте репрезентативные детали. Включите образцы серийной продукции разных размеров, цветов и вариантов материала, которые должна поддерживать система.
- Определите категории дефектов. Перечислите критические дефекты и уточните, какие образцы считаются годными, бракованными или требующими дополнительной проверки.
- Согласуйте минимальные критерии обнаружения. По возможности укажите минимальный размер, расположение и степень выраженности дефекта, который необходимо выявлять.
- Подтвердите требования к размерам. Предоставьте чертежи, допуски и перечень параметров, которые нужно измерять.
- Определите зоны контроля. Укажите поверхности и элементы, которые необходимо проверять, включая внутренние отверстия, кромки и фаски.
- Задайте производственные требования. Уточните требуемую производительность, частоту переналадки и условия подачи и выгрузки деталей.
- Согласуйте приёмочные испытания. Определите, как будут оцениваться обнаружение дефектов, ложная отбраковка, пропущенные дефекты и результаты измерений.
- Спланируйте прослеживаемость и интеграцию. Согласуйте правила хранения изображений, отчётность, идентификаторы данных и требования к интерфейсу MES.
Наиболее надёжный способ определить применимость решения — предварительное исследование на образцах. Оно позволяет проверить оптическую обнаруживаемость заданных дефектов и окончательно выбрать конфигурацию камер, освещения, AI-алгоритмов, системы перемещения деталей и измерительных функций.
9. Другие решения Openex Automation
Openex Automation разрабатывает индивидуальные системы AI-визуального контроля для различных компонентов и производственных условий. В зависимости от задачи могут быть полезны следующие решения:
- Контроль резиновых и пластиковых деталей — для формованных и гибких компонентов, требующих визуальной проверки.
- Установка контроля подшипников — для проверки поверхности, размеров и геометрии подшипников.
- Кейс: контроль подшипников — пример применения AI-визуального контроля для других типов подшипников.
- Контроль труб, колонн, втулок и гильз — для трубчатых и цилиндрических деталей, требующих контроля с нескольких ракурсов.
- Связаться с Openex Automation — для обсуждения индивидуальной задачи контроля.
Это смежные решения, а не утверждение о том, что все установки имеют одинаковую конфигурацию. Подходящая конструкция определяется геометрией детали, критериями дефектов, требованиями к производительности и объёмом интеграции.
10. Запросите оценку применимости системы для пластиковых втулок
Вы проверяете пластиковые самосмазывающиеся втулки подшипников, формованные втулки или похожие компоненты? Openex Automation может оценить задачу с учётом диапазона продукции, целевых дефектов, зон контроля, производительности и требований к прослеживаемости.
Чтобы наши инженеры могли оценить применимость решения, предоставьте:
- Чертежи деталей и допуски размеров.
- Фотографии или физические образцы годных и дефектных изделий.
- Требуемый диапазон размеров и цветов.
- Перечень критических дефектов и критерии приёмки.
- Требуемую производительность.
- Требования к хранению изображений, отчётности или интеграции с MES.
Свяжитесь с Openex Automation, чтобы обсудить вашу задачу и запросить индивидуальное техническое предложение.
- Электронная почта: sales-auto@openex.com.cn
- Телефон: +86 186 5928 0806
Охват контроля, производительность, характеристики обнаружения, возможности измерения и объём интеграции должны быть подтверждены испытаниями для конкретного применения и требованиями проекта.