KI-gestützte Sichtprüfung von selbstschmierenden Kunststoff-Gleitlagern
KI-gestützte Sichtprüfung von selbstschmierenden Kunststoff-Gleitlagern
Selbstschmierende Kunststoff-Gleitlager werden häufig in Elektronikprodukten, automatisierten Produktionslinien, Anlagen für neue Energietechnologien, Industrierobotern und anderen Industriemaschinen eingesetzt. Ihre Spritzgusskonstruktion ermöglicht Anwendungen mit geringer Reibung. Beim Spritzgießen können jedoch Fehler entstehen, die sich bei hohen Produktionsmengen nur schwer einheitlich prüfen lassen.
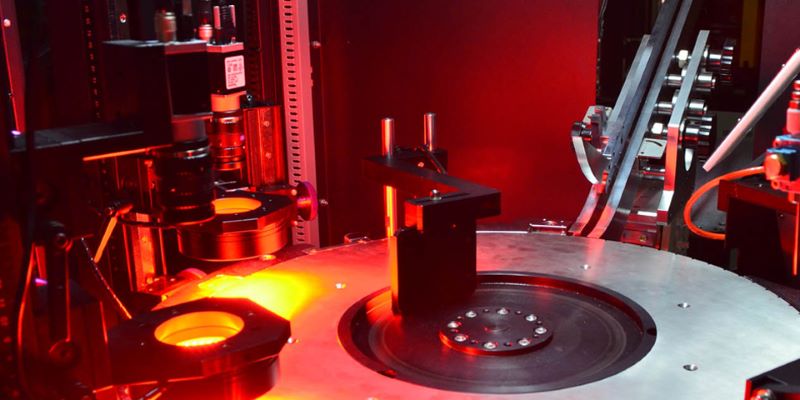
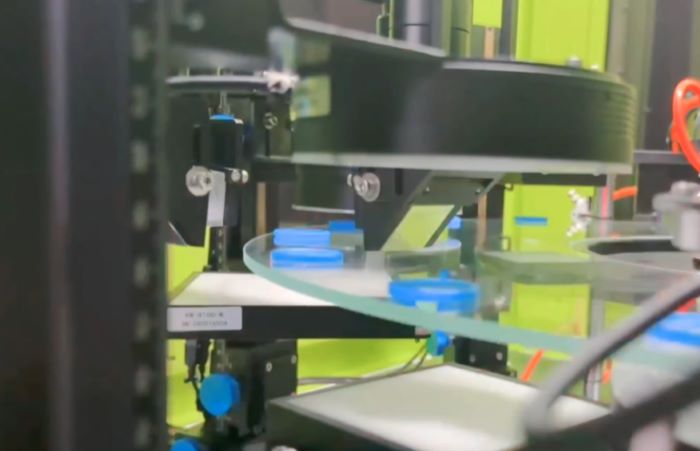
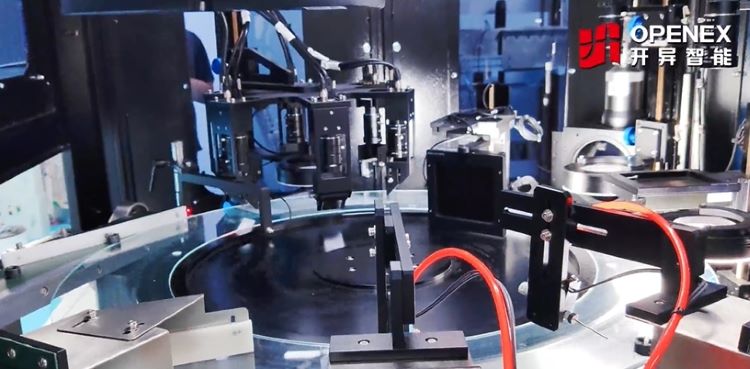
Openex Automation hat eine kundenspezifische KI-gestützte Sichtprüfmaschine für selbstschmierende Kunststoff-Gleitlager entwickelt. Das System kombiniert mehrere Industriekameras mit KI-Modellen, um unterschiedliche Ansichten jedes Bauteils zu prüfen, zahlreiche sichtbare Fehlerarten zu erkennen, fehlerhafte Teile zu klassifizieren und auszusortieren sowie Prüfbilder und Statistiken zur Qualitätssicherung und Rückverfolgbarkeit zu speichern.
Die Anlage ist für einen breiten Produktbereich ausgelegt: Außendurchmesser von 5 bis 62 mm und Höhen von 5 bis 50 mm. Unterstützt werden unter anderem weiße, schwarze, graue und blaue Bauteile sowie weitere Farben, sofern diese im Rahmen einer anwendungsspezifischen Validierung bestätigt werden.
Anwendungsübersicht
- Produkt: Selbstschmierende Kunststoff-Gleitlager und Kunststoffbuchsen
- Prüfverfahren: Mehrkamera-Bildaufnahme mit KI-gestützter Fehlerklassifizierung
- Zu prüfende Fehler: Grate in Bohrungen, Gratbildung an Trennlinien, fehlendes Material, Risse, Abplatzungen, fehlende Innenfasen und Maßabweichungen
- Kompatibler Größenbereich: Außendurchmesser 5–62 mm; Höhe 5–50 mm
- Farbbereich: Weiß, Schwarz, Grau, Blau und weitere Farben nach erfolgreicher Validierung
- Ausgaben: Prüfergebnisse in Echtzeit, Fehlerklassifizierung, statistische Berichte und gespeicherte Prüfbilder
- Integration: Für die Anbindung an ein Manufacturing Execution System (MES) ausgelegt
1. Die Prüfherausforderung: Spritzgegossene Kunststoff-Gleitlager
Selbstschmierende Kunststoff-Gleitlager sind Bewegungskomponenten aus technischen Kunststoffen, die dort eingesetzt werden, wo geringe Reibung und Verschleißfestigkeit wichtig sind. Abhängig von Konstruktion und Material kommen sie in elektronischen Geräten, Automatisierungssystemen, Anlagen für neue Energietechnologien, Industrierobotern und allgemeinen Industriemaschinen zum Einsatz.
Diese Lager werden typischerweise im Spritzgussverfahren hergestellt. Schwankungen bei Prozessparametern, Werkzeugen, Materialfluss, Entformung oder Handhabung können Fehler verursachen, die das Erscheinungsbild, die Montage, die Abmessungen oder die Funktionsfähigkeit beeinträchtigen.
Typische Prüfmerkmale sind:
- Grate in der Lagerbohrung: Überschüssiges Material am Innendurchmesser, das den Sitz oder die Montage beeinträchtigen kann.
- Gratbildung an Trennlinien: Dünne Materialüberschüsse an Trennfugen oder Kanten.
- Fehlstellen oder unvollständige Füllung: Nicht vollständig ausgeformte Bereiche oder Merkmale.
- Risse: Sichtbare Brüche oder Unterbrechungen im Kunststoff.
- Abplatzungen oder Oberflächenablösungen: Bereiche mit beschädigter oder abgelöster Oberfläche.
- Fehlende Innenfase: Eine nicht oder nur unvollständig ausgebildete Fase.
- Maßabweichungen: Abweichungen beim Außendurchmesser, bei der Höhe oder bei anderen vorgegebenen Abmessungen.
Nicht jeder Fehler weist dasselbe optische Erscheinungsbild auf. Fehler in der Bohrung können aus einer Draufsicht verborgen bleiben, während Gratbildung oder Oberflächenschäden möglicherweise nur aus bestimmten Blickwinkeln sichtbar sind. Eine zuverlässige Prüflösung muss daher geeignete Kameraperspektiven, Optiken, Beleuchtung, Bauteilpositionierung und Fehlerklassifizierungslogik kombinieren.
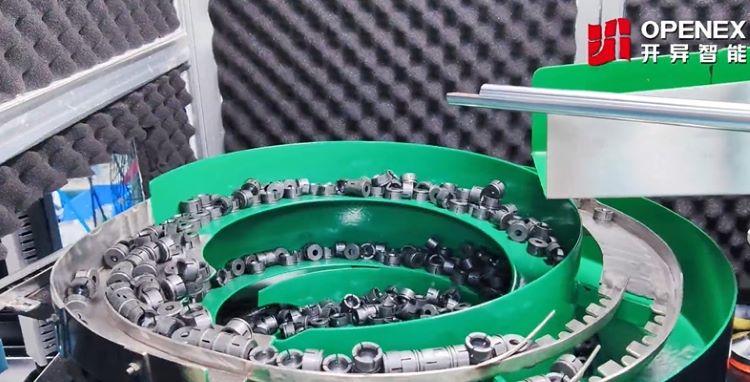
Abbildung 1: Kunststoff-Gleitlager und typische Prüfmerkmale. Dieses Platzhalterbild bitte durch ein echtes Foto der Bauteile ersetzen.
2. Warum die manuelle Prüfung bei hohen Stückzahlen schwierig wird
Die manuelle Sichtprüfung kann für Stichproben und bestimmte Prozessschritte sinnvoll sein. Wenn jedoch jedes Kunststofflager geprüft werden muss, kann der Aufwand mit steigenden Produktionsmengen, zunehmender Produktvielfalt und höheren Qualitätsanforderungen erheblich wachsen.
Typische Herausforderungen sind:
- Personalbedarf: Bei großen Prüfmengen können mehrere Prüfer und separate Prüfplätze erforderlich sein.
- Schulung und gleichbleibende Beurteilung: Prüfer müssen Fehlerdefinitionen und Abnahmekriterien erlernen. Die Ergebnisse können je nach Erfahrung, Aufmerksamkeit, Ermüdung und Arbeitsbedingungen variieren.
- Platz- und Betriebskosten: Prüfstationen beanspruchen Produktionsfläche und erfordern laufenden Personal- und Verwaltungsaufwand.
- Kleine oder verdeckte Fehler: Grate in Bohrungen, feine Risse, fehlende Fasen und kleine Fehlstellen können mit bloßem Auge schwer einheitlich zu beurteilen sein.
- Begrenzte digitale Rückverfolgbarkeit: Wenn keine separaten Aufzeichnungen erstellt werden, entsteht bei manuellen Prüfungen möglicherweise kein bildbasierter Nachweis für jedes geprüfte Teil.
- Produktwechsel: Unterschiedliche Größen, Formen und Farben können wiederholte Anpassungen der Prüfmethoden erfordern.
Für Hersteller, die eine konsistentere Prüfung anstreben, kann die Automatisierung die Bildaufnahme und Entscheidungsregeln standardisieren und gleichzeitig Ergebnisse für spätere Qualitätsanalysen dokumentieren. Der tatsächlich erreichbare Nutzen hängt vom Produkt, den zu erkennenden Fehlern, den Produktionsbedingungen und den Validierungsergebnissen ab.
3. Die KI-Sichtprüflösung von Openex Automation
Openex Automation hat eine Mehrkamera-Prüfmaschine speziell für selbstschmierende Kunststoff-Gleitlager entwickelt. Anstatt sich auf ein einziges Bild oder eine starre visuelle Regel zu verlassen, koordiniert das System mehrere Industriekameras mit KI-basierten Modellen, um die für die jeweiligen Fehlermerkmale erforderlichen Ansichten auszuwerten.
Die Lösung umfasst vier Kernfunktionen.
Mehrkamera-Bildaufnahme
Verschiedene Kameras erfassen die relevanten Oberflächen und Merkmale des Lagers. Dadurch können Bereiche sichtbar gemacht werden, die aus nur einer Richtung schwer zu beurteilen sind, darunter bestimmte Merkmale der Innenbohrung und der Kanten. Die genaue Kamerakonfiguration wird an die Bauteilgeometrie und den erforderlichen Prüfumfang angepasst.
KI-basierte Fehlerklassifizierung mit mehreren Modellen
KI-Modelle analysieren die aufgenommenen Bilder, um definierte Fehlermuster von zulässigen Produktabweichungen zu unterscheiden. Abhängig von der Anwendung können unterschiedliche Modelle für verschiedene Ansichten oder Fehlerkategorien konfiguriert werden.
Die Zielfehler dieser Anwendung umfassen Grate in Bohrungen, Gratbildung an Trennlinien, fehlendes Material, Risse, Abplatzungen, fehlende Innenfasen und Maßabweichungen. Die Erkennungsfähigkeit für jeden einzelnen Fehler sollte anhand repräsentativer Gut- und Schlechtteile bestätigt werden.
Automatische Klassifizierung und Ausschleusung
Nach der Prüfung entscheidet das System anhand der konfigurierten Abnahmekriterien, ob ein Bauteil den Anforderungen entspricht. Fehlerhafte Teile können durch das integrierte Handhabungssystem klassifiziert und ausgeschleust werden. Dadurch lassen sich nicht konforme Komponenten von akzeptierten Produktionsteilen trennen.
Prüfergebnisse, Statistiken und Bildspeicherung
Die Anlage gibt Prüfergebnisse und statistische Berichte in Echtzeit aus und speichert Prüfbilder zur Qualitätssicherung und Rückverfolgbarkeit. Die gespeicherten Informationen unterstützen Qualitätsteams bei der Analyse von Fehlermustern und der Untersuchung von Produktionsproblemen.
Das System ist außerdem für die Anbindung an ein Manufacturing Execution System (MES) ausgelegt. Die konkrete Umsetzung hängt von den Schnittstellen- und Integrationsanforderungen des Kunden ab.
Abbildung 2: KI-Sichtprüfmaschine. Dieses Platzhalterbild bitte durch ein echtes Anlagenfoto ersetzen, das die Kamerastationen und die Bauteilhandhabung zeigt.
4. Prüfumfang: Von Bohrungsgraten bis zu Maßabweichungen
Die Maschine ist darauf ausgelegt, sowohl sichtbare Spritzgussfehler als auch definierte Maßabweichungen zu prüfen. Der konkrete Prüfumfang hängt vom Produktmodell, dem optischen Zugang, der Bildauflösung und den vereinbarten Abnahmekriterien ab.
| Prüfmerkmal | Typisches Problem | Bedeutung |
|---|---|---|
| Grate in der Innenbohrung | Überschüssiges Material am Bohrungsrand | Kann Passung, Bewegung oder Montage beeinträchtigen |
| Gratbildung an Trennlinien | Dünne Materialüberschüsse an Kanten oder Trennfugen | Kann Aussehen, Montage oder Produktkonsistenz beeinträchtigen |
| Fehlendes Material / unvollständige Füllung | Unvollständig ausgeformter Bereich oder unvollständiges Merkmal | Kann Geometrie oder vorgesehene Funktion beeinträchtigen |
| Risse | Sichtbare Brüche oder Unterbrechungen | Können auf Beschädigungen oder Qualitätsabweichungen hinweisen |
| Abplatzungen / Oberflächenablösungen | Lokale Oberflächenschäden | Können Aussehen oder Oberflächenintegrität beeinträchtigen |
| Innenfase | Fehlende oder unvollständig ausgebildete Fase | Kann Einführen und Montage beeinträchtigen |
| Abmessungen | Außendurchmesser, Höhe oder andere definierte Maße | Dienen zur Überprüfung der Zeichnungskonformität |
| Farbabweichungen | Unterschiedliche Produktfarben oder unzulässige optische Abweichungen, sofern spezifiziert | Unterstützen die Einhaltung von Anforderungen an Produktidentifikation und Erscheinungsbild |
Ein wichtiger technischer Aspekt ist, dass Fehlererkennung und Maßmessung unterschiedliche Aufgaben sind. KI-Sichtprüfung kann visuelle Muster klassifizieren. Für Maßprüfungen sind dagegen geeignete Kalibrierung, Optik, Messalgorithmen und eine Validierung anhand der vorgegebenen Toleranzen erforderlich. Diese Anforderungen sollten bei der Systemkonfiguration getrennt definiert werden.
5. Breite Produktkompatibilität: 5–62 mm Außendurchmesser
Viele herkömmliche Prüfsysteme sind auf eine begrenzte Produktfamilie mit ähnlichen Abmessungen und Formen ausgelegt. Diese Anwendung wurde für einen größeren Bereich von Kunststoff-Gleitlagern entwickelt. Der angegebene Kompatibilitätsbereich umfasst:
- Außendurchmesser: 5–62 mm
- Höhe: 5–50 mm
- Farben: Weiß, Schwarz, Grau, Blau und weitere Farben nach erfolgreicher Validierung
Die Unterstützung dieses Bereichs erfordert mehr als das bloße Laden eines anderen Prüfprogramms. Unterschiedliche Bauteilgrößen können das Kamerasichtfeld, den Bildmaßstab, die Fokussierung, die Beleuchtungsgeometrie und die Positionierung vor den Kameras verändern. Auch Farbe und Oberflächenbeschaffenheit beeinflussen den Kontrast zwischen einem Fehler und dem umgebenden Material.
Deshalb sollte jede unterstützte Produktfamilie bei der Einrichtung der Anwendung überprüft werden. Die praktische Umrüstungsmethode, der Werkzeugbedarf, die Prüfgeschwindigkeit und die Fehlererkennungsleistung müssen für die tatsächlich vorgesehenen Produktmodelle bestätigt werden.
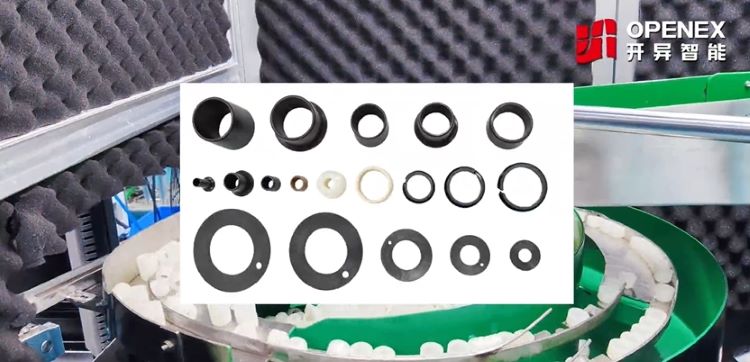
Abbildung 3: Größen- und Farbvarianten der Produkte. Dieses Platzhalterbild bitte durch ein echtes Foto der unterstützten Bauteile ersetzen.
6. Qualitätssicherung, Rückverfolgbarkeit und MES-Anbindung
Für industrielle Qualitätsteams ist eine Prüfentscheidung besonders hilfreich, wenn sie mit nachvollziehbaren Nachweisen verknüpft werden kann. Diese Maschine stellt Prüfergebnisse und statistische Berichte in Echtzeit bereit und speichert Prüfbilder zur späteren Qualitätsbewertung.
Abhängig von der endgültigen Datenkonfiguration kann ein automatisierter Prüfprozess folgende Aufgaben unterstützen:
- Prüfbilder zu erkannten Fehlern überprüfen.
- Fehlerkategorien und Ausschussmengen zusammenfassen.
- Qualitätstrends über verschiedene Produktionschargen hinweg vergleichen.
- Veränderungen der Spritzguss- oder Handhabungsbedingungen untersuchen.
- Vereinbarte Prüfdaten an das werkseitige MES übertragen.
Die MES-Anbindung sollte bereits während der Projektplanung definiert werden. Die erforderliche Schnittstelle, Datenfelder, Teile- oder Chargenkennungen, Netzwerkbedingungen und kundenseitigen Integrationsarbeiten müssen vor der Inbetriebnahme abgestimmt werden. Es sollte nicht davon ausgegangen werden, dass standardmäßig jede MES-Funktion enthalten ist.
7. Praktische Vorteile für Hersteller von Kunststoff-Gleitlagern
Durch die Kombination von Mehrkamera-Bildaufnahme, KI-Klassifizierung, automatischer Ausschleusung und bildbasierter Dokumentation soll die Lösung Herstellern helfen, die Konsistenz und Steuerbarkeit der Prüfung von Kunststofflagern zu verbessern.
Mögliche betriebliche Vorteile sind:
- Weniger Abhängigkeit von wiederkehrender manueller Prüfung: Automatisierte Bildaufnahme und Entscheidungslogik können den Umfang routinemäßiger Sichtkontrollen reduzieren.
- Konsistentere Fehlerbewertung: Das System wendet konfigurierte Prüfkriterien einheitlich an, vorbehaltlich erfolgreicher Validierung und laufender Prozesskontrolle.
- Unterstützung einer breiten Produktvielfalt: Ein konfiguriertes System kann nach Kompatibilitätstests den definierten Größen- und Farbbereich abdecken.
- Schnellere Qualitätsrückmeldung: Prüfergebnisse und Statistiken in Echtzeit helfen Produktionsteams, Prüfergebnisse ohne Verzögerung durch manuelle Auswertungen einzusehen.
- Bessere Untersuchungsmöglichkeiten: Gespeicherte Bilder liefern visuelle Nachweise zur Analyse erkannter Fehler und von Prozessveränderungen.
- Integration in digitale Qualitätsprozesse: Eine implementierte MES-Schnittstelle kann Prüfergebnisse mit übergeordneten Produktionsdaten verknüpfen.
Die tatsächlichen Einsparungen bei Arbeitskosten, der Durchsatz, die Erkennungsrate, die Falschausschussrate und der Return on Investment hängen vom bisherigen Prozess des Kunden ab und sollten anhand eines produktionsnahen Versuchs berechnet werden. Ohne anwendungsspezifische Testdaten sollten keine allgemeingültigen Angaben zu Geschwindigkeit oder Genauigkeit angenommen werden.
8. So bewerten Sie ein KI-Prüfsystem für Kunststoff-Gleitlager
Bevor eine Prüfmaschine spezifiziert wird, sollten Hersteller die Informationen zusammenstellen, die für eine belastbare Anwendungsvalidierung erforderlich sind.
- Repräsentative Bauteile bereitstellen. Stellen Sie Produktionsmuster für alle relevanten Größen-, Farb- und Materialvarianten zur Verfügung.
- Fehlerkategorien definieren. Listen Sie jeden kritischen Fehler auf und legen Sie fest, welche Beispiele akzeptabel, zurückzuweisen oder manuell zu überprüfen sind.
- Mindestkriterien für Fehler vereinbaren. Definieren Sie nach Möglichkeit die kleinste zu erkennende Fehlergröße sowie Position und Schweregrad.
- Maßanforderungen bestätigen. Stellen Sie technische Zeichnungen, Toleranzen und die zu messenden Abmessungen bereit.
- Prüfumfang festlegen. Definieren Sie die zu prüfenden Oberflächen und Merkmale, einschließlich Innenbohrungen, Kanten und Fasen.
- Produktionsziele festlegen. Geben Sie den erforderlichen Durchsatz, die Häufigkeit von Produktwechseln und die Bedingungen der vor- und nachgelagerten Handhabung an.
- Abnahmetests vereinbaren. Legen Sie fest, wie Erkennungsleistung, Falschausschuss, übersehene Fehler und Messergebnisse bewertet werden.
- Rückverfolgbarkeit und Integration planen. Stimmen Sie Regeln zur Bildspeicherung, Berichtsanforderungen, Datenkennungen und MES-Schnittstellenanforderungen ab.
Eine Machbarkeitsstudie mit repräsentativen Mustern ist der zuverlässigste Weg, um festzustellen, ob die erforderlichen Fehler optisch erkennbar sind und wie Kameras, Beleuchtung, KI, Handhabung und Messfunktionen endgültig konfiguriert werden sollten.
9. Weitere Prüflösungen von Openex Automation
Openex Automation entwickelt kundenspezifische KI-gestützte Sichtprüfsysteme für unterschiedliche Komponenten und Produktionsumgebungen. Je nach Anwendung können dazu folgende Lösungen gehören:
- Prüfung von Gummi- und Kunststoffteilen – für geformte und flexible Komponenten, die einer visuellen Prüfung unterzogen werden müssen.
- Prüfmaschine für Lager – für Lagerprüfungen mit Oberflächen-, Maß- und Geometriekontrollen.
- Fallstudie zur Lagerprüfung – ein Beispiel für KI-gestützte Sichtprüfung bei anderen Lagertypen.
- Prüfung von Rohren, Säulen, Buchsen und Gehäusen – für rohrförmige und zylindrische Komponenten mit Anforderungen an die Mehransichtsprüfung.
- Openex Automation kontaktieren – zur Besprechung einer kundenspezifischen Prüfanwendung.
Diese Seiten beschreiben verwandte Lösungen und bedeuten nicht, dass jede Maschine dieselbe Konfiguration verwendet. Die geeignete Auslegung hängt von der Bauteilgeometrie, den Fehlerkriterien, den Produktionsanforderungen und dem Integrationsumfang ab.
10. Prüfung Ihrer Kunststoff-Gleitlager anfragen
Sie prüfen selbstschmierende Kunststoff-Gleitlager, spritzgegossene Buchsen oder ähnliche Komponenten? Openex Automation kann Ihre Anwendung anhand der Produktpalette, der zu erkennenden Fehler, des erforderlichen Prüfumfangs, der Produktionsrate und der Rückverfolgbarkeitsanforderungen bewerten.
Damit unsere Ingenieure die Machbarkeit beurteilen können, stellen Sie bitte möglichst folgende Informationen bereit:
- Bauteilzeichnungen und Maßtoleranzen.
- Fotos oder physische Muster von Gutteilen und fehlerhaften Teilen.
- Den erforderlichen Größen- und Farbbereich.
- Eine Liste kritischer Fehler und die zugehörigen Abnahmekriterien.
- Den erforderlichen Produktionsdurchsatz.
- Anforderungen an Bildspeicherung, Berichte oder MES-Anbindung.
Kontaktieren Sie Openex Automation, um Ihre Anwendung zu besprechen und ein individuelles technisches Angebot anzufordern.
- E-Mail: sales-auto@openex.com.cn
- Telefon: +86 186 5928 0806
Prüfumfang, Durchsatz, Erkennungsleistung, Messfähigkeit und Integrationsumfang müssen anhand anwendungsspezifischer Tests und der Projektanforderungen bestätigt werden.