Inspection par vision IA de bagues autolubrifiantes en plastique
Inspection par vision IA de bagues autolubrifiantes en plastique
Les bagues autolubrifiantes en plastique sont largement utilisées dans les équipements électroniques, les lignes de production automatisées, les équipements pour les nouvelles énergies, les robots industriels et d’autres machines industrielles. Leur fabrication par moulage par injection permet de répondre aux applications nécessitant un faible frottement, mais ce procédé peut également générer des défauts difficiles à contrôler de manière homogène à grande échelle.
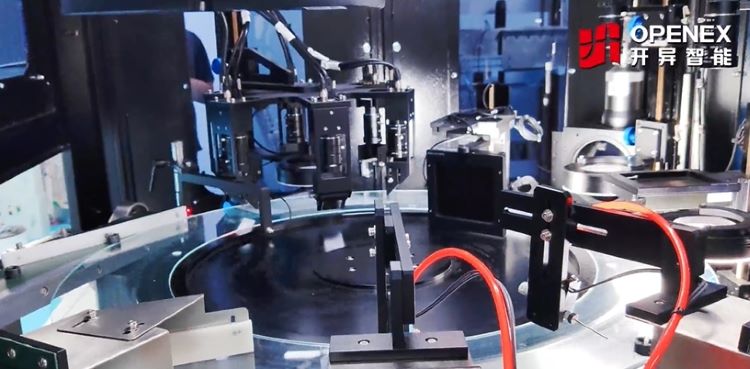
Openex Automation a développé une machine d’inspection par vision IA spécialement conçue pour les bagues autolubrifiantes en plastique. Le système combine plusieurs caméras industrielles et des modèles d’intelligence artificielle pour examiner différentes vues de chaque pièce, identifier un large éventail de défauts visibles, classer et rejeter les pièces non conformes, et conserver les images ainsi que les statistiques d’inspection à des fins de traçabilité qualité.
La machine est conçue pour traiter une large gamme de produits : diamètres extérieurs de 5 à 62 mm et hauteurs de 5 à 50 mm. Elle peut prendre en charge des pièces blanches, noires, grises, bleues et d’autres couleurs, sous réserve de validation de l’application.
Présentation de l’application
- Produit : bagues lisses et douilles autolubrifiantes en plastique
- Méthode d’inspection : acquisition d’images multi-caméras et classification des défauts par IA
- Défauts ciblés : bavures dans l’alésage, bavures de moulage, manque de matière, fissures, écaillage, absence de chanfrein intérieur et écarts dimensionnels
- Plage dimensionnelle compatible : diamètre extérieur de 5 à 62 mm ; hauteur de 5 à 50 mm
- Couleurs : blanc, noir, gris, bleu et autres couleurs confirmées lors des essais de faisabilité
- Résultats : résultats d’inspection en temps réel, classification des défauts, rapports statistiques et conservation des images
- Intégration : système conçu pour prendre en charge une connexion à un MES
1. Le défi du contrôle qualité des bagues en plastique moulées par injection
Les bagues autolubrifiantes en plastique sont des composants mécaniques fabriqués à partir de polymères techniques. Elles sont utilisées dans les applications où la réduction du frottement et la résistance à l’usure sont importantes. Selon leur conception et leur matériau, elles peuvent être intégrées à des équipements électroniques, des systèmes d’automatisation, des équipements pour les nouvelles énergies, des robots industriels et des machines industrielles générales.
Ces composants sont généralement fabriqués par moulage par injection. Des variations des paramètres de moulage, de l’outillage, de l’écoulement du matériau, du démoulage ou de la manutention peuvent entraîner des défauts affectant l’apparence, l’assemblage, les dimensions ou les performances fonctionnelles.
Les principaux défauts à contrôler comprennent :
- Bavures à l’intérieur de l’alésage : excès de matière sur le diamètre intérieur pouvant gêner l’ajustement ou l’assemblage.
- Bavures de moulage : fines couches de matière indésirable le long d’un plan de joint ou d’une arête.
- Manque de matière ou remplissage incomplet : remplissage insuffisant laissant une section ou une caractéristique géométrique incomplète.
- Fissures : fractures ou discontinuités visibles dans le plastique.
- Écaillage ou décollement de surface : zones où la couche superficielle semble endommagée ou détachée.
- Absence de chanfrein intérieur : chanfrein absent ou formé de manière incomplète.
- Écarts dimensionnels : diamètre extérieur, hauteur ou autres dimensions spécifiées en dehors des limites d’acceptation convenues.
Tous les défauts ne présentent pas la même signature visuelle. Les défauts de l’alésage peuvent être masqués depuis une vue supérieure, tandis que les bavures ou les dommages de surface ne sont visibles que sous certains angles. Une conception d’inspection fiable doit donc associer des vues de caméra adaptées, des optiques appropriées, un éclairage maîtrisé, une présentation stable des pièces et une logique de classification des défauts.
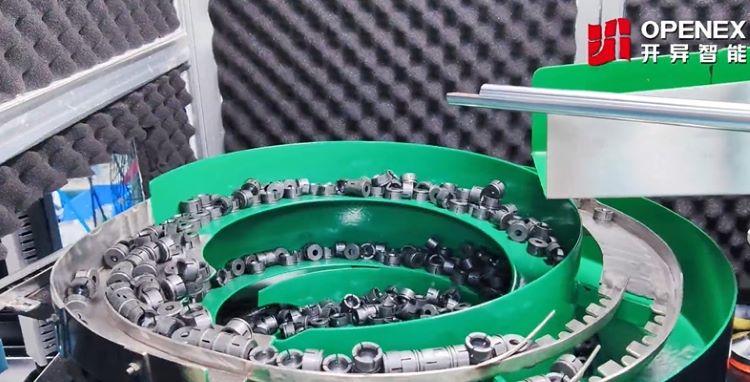
Image 1 : bagues lisses en plastique et défauts à contrôler. Remplacez cette image provisoire par une photographie réelle des pièces.
2. Pourquoi le contrôle manuel devient difficile à grande échelle
Le contrôle visuel manuel peut être utile pour les contrôles par échantillonnage et certaines opérations ciblées. Cependant, l’inspection de chaque bague en plastique peut mobiliser beaucoup de ressources lorsque les volumes de production, la diversité des produits et les exigences qualité augmentent.
Les difficultés courantes comprennent :
- Besoins en main-d’œuvre : des volumes importants peuvent nécessiter plusieurs opérateurs et des postes de contrôle dédiés.
- Formation et homogénéité des résultats : les opérateurs doivent maîtriser les définitions des défauts et les critères d’acceptation. Les résultats peuvent varier selon l’expérience, l’attention, la fatigue et les conditions de travail.
- Espace et coûts d’exploitation : les postes d’inspection occupent de la surface de production et nécessitent du personnel ainsi qu’une gestion continue.
- Défauts petits ou difficiles à voir : les bavures dans l’alésage, les fissures discrètes, les chanfreins manquants et les petites zones de matière absente peuvent être difficiles à évaluer visuellement de façon homogène.
- Traçabilité numérique limitée : en l’absence d’un système d’enregistrement complémentaire, les contrôles manuels ne produisent pas nécessairement de preuve visuelle pour chaque pièce inspectée.
- Changements de références : les variations de taille, de forme et de couleur peuvent nécessiter des ajustements répétés des méthodes de contrôle.
Pour les fabricants qui recherchent davantage de cohérence, l’automatisation peut standardiser l’acquisition des images et les règles de décision, tout en enregistrant les résultats pour l’analyse qualité ultérieure. Les bénéfices réels dépendent du produit, des défauts ciblés, des conditions de production et des résultats de validation.
3. La solution d’inspection par vision IA d’Openex Automation
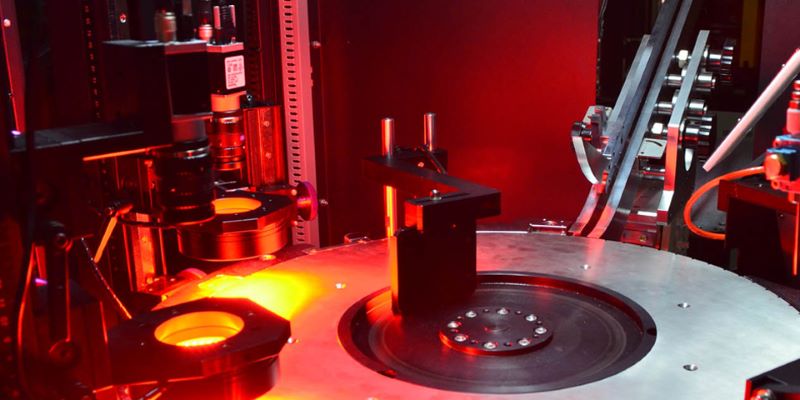
Openex Automation a conçu une machine d’inspection multi-caméras spécifiquement destinée aux bagues autolubrifiantes en plastique. Au lieu de s’appuyer sur une seule image ou une règle visuelle fixe, le système coordonne plusieurs caméras industrielles et des modèles d’intelligence artificielle pour analyser les vues nécessaires à la détection des défauts ciblés.
La solution repose sur quatre fonctions principales.
Acquisition d’images multi-caméras
Différentes caméras capturent les surfaces et les caractéristiques pertinentes de la bague. Cette approche permet d’observer des zones difficiles à contrôler depuis une seule direction, notamment certaines parties de l’alésage intérieur et des arêtes.
La disposition exacte des caméras est définie en fonction de la géométrie de la pièce et du niveau de couverture requis.
Classification des défauts par plusieurs modèles d’IA
Les modèles d’intelligence artificielle analysent les images capturées afin de distinguer les défauts spécifiés des variations normales des pièces conformes. Plusieurs modèles peuvent être configurés pour différentes vues ou catégories de défauts, selon les besoins de l’application.
La liste des défauts ciblés comprend les bavures dans l’alésage, les bavures de moulage, le manque de matière, les fissures, l’écaillage, l’absence de chanfrein intérieur et les écarts dimensionnels. La capacité à détecter chaque défaut doit être confirmée à l’aide d’échantillons représentatifs de pièces conformes et non conformes.
Classification et rejet automatiques
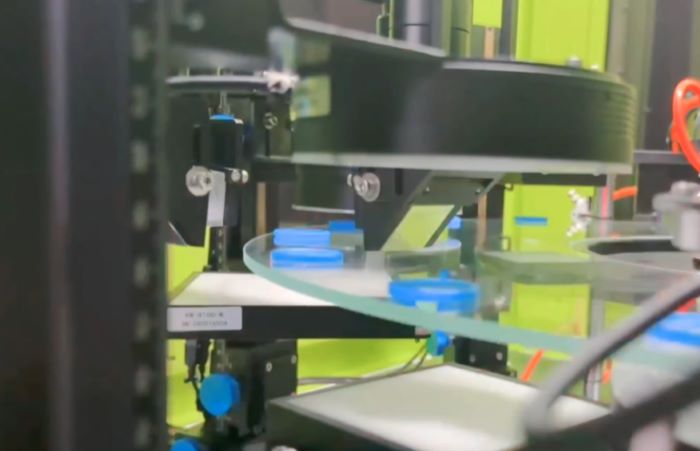
Après l’inspection, le système détermine si une pièce respecte les critères d’acceptation configurés. Les pièces non conformes peuvent être classées puis rejetées par le système de manutention intégré, afin de séparer les composants défectueux des pièces acceptées.
Résultats, statistiques et conservation des images
L’équipement fournit des résultats d’inspection et des rapports statistiques en temps réel, tout en conservant les images pour assurer la traçabilité qualité. Ces informations permettent aux équipes qualité d’examiner les tendances des défauts et d’analyser les problèmes de production.
Le système est également conçu pour prendre en charge une connexion à un système d’exécution de la fabrication (MES), sous réserve des exigences d’interface et d’intégration du client.
Image 2 : machine d’inspection par vision IA. Remplacez cette image provisoire par une photographie réelle de l’équipement montrant les postes de caméra et le système de manutention des pièces.
4. Couverture de l’inspection : des bavures d’alésage aux écarts dimensionnels
La machine est conçue pour détecter des défauts visibles de moulage ainsi que des problèmes dimensionnels spécifiés. La couverture exacte dépend du modèle de produit, de l’accès optique, de la résolution des images et des critères d’acceptation convenus.
| Élément contrôlé | Défaut ou problème typique | Importance pour la qualité |
|---|---|---|
| Bavures dans l’alésage | Excès de matière autour de l’alésage | Peut affecter l’ajustement, le mouvement ou l’assemblage |
| Bavures de moulage | Excès de matière fin au niveau des arêtes ou des plans de joint | Peut affecter l’apparence, l’assemblage ou l’homogénéité du produit |
| Manque de matière / remplissage incomplet | Zone ou caractéristique moulée incomplète | Peut compromettre la géométrie ou la fonction prévue |
| Fissures | Fractures ou discontinuités visibles | Peut indiquer un dommage ou une non-conformité qualité |
| Écaillage / décollement de surface | Dommage localisé de la surface | Peut affecter l’apparence ou l’intégrité de la surface |
| Chanfrein intérieur | Chanfrein absent ou incomplet | Peut gêner l’insertion et l’assemblage |
| Dimensions | Diamètre extérieur, hauteur ou autres mesures spécifiées | Permet de vérifier la conformité aux plans |
| Variation de couleur | Différentes couleurs ou variation d’apparence non acceptable, si spécifiée | Aide à maintenir les exigences d’identification et d’apparence du produit |
Un point technique essentiel est que la détection des défauts et la mesure dimensionnelle sont deux opérations différentes. La vision IA peut classer des motifs visuels, tandis que le contrôle dimensionnel nécessite un étalonnage adapté, des optiques appropriées, des algorithmes de mesure et une validation par rapport aux tolérances spécifiées. Ces exigences doivent être définies séparément lors de la configuration du système.
5. Compatibilité avec une large gamme de produits : diamètre extérieur de 5 à 62 mm
De nombreux systèmes d’inspection conventionnels sont configurés pour une famille restreinte de produits aux dimensions et aux formes similaires. Cette application a été conçue pour une gamme plus large de bagues en plastique, avec les plages de compatibilité annoncées suivantes :
- Diamètre extérieur : 5 à 62 mm
- Hauteur : 5 à 50 mm
- Couleurs : blanc, noir, gris, bleu et autres couleurs sous réserve de validation
La prise en charge de cette plage ne consiste pas simplement à charger une nouvelle recette. Les dimensions du produit peuvent modifier le champ de vision de la caméra, l’échelle de l’image, la mise au point, la géométrie de l’éclairage et la manière dont la pièce est présentée aux caméras. La couleur et l’état de surface peuvent également modifier le contraste entre un défaut et le matériau environnant.
Chaque famille de produits doit donc être vérifiée lors de la configuration de l’application. La méthode de changement de référence, les besoins en outillage, la cadence d’inspection et les performances de détection doivent être confirmés pour les modèles réellement prévus dans le plan de production.
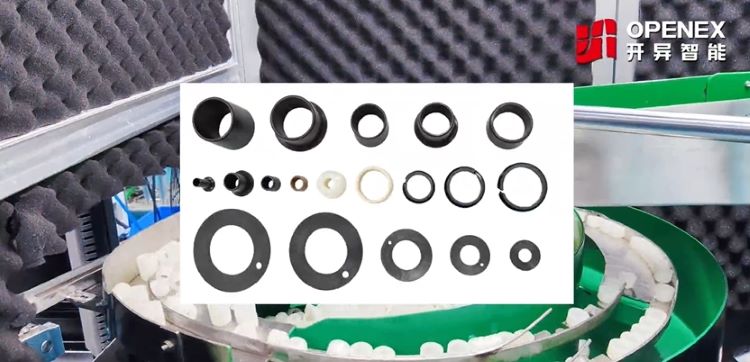
Image 3 : gamme de tailles et de couleurs des produits. Remplacez cette image provisoire par une photographie réelle des pièces prises en charge.
6. Traçabilité qualité et connectivité MES
Pour les équipes qualité industrielles, une décision d’inspection est plus utile lorsqu’elle peut être associée à des éléments de preuve. Cette machine fournit des résultats en temps réel et des rapports statistiques, tout en conservant les images d’inspection pour faciliter les analyses qualité.
Selon la configuration finale des données, un processus d’inspection automatisé peut contribuer aux activités suivantes :
- Examiner les images associées aux défauts détectés.
- Synthétiser les catégories de défauts et le nombre de rejets.
- Comparer les tendances qualité entre différents lots de production.
- Analyser les variations des conditions de moulage ou de manutention.
- Transmettre les données d’inspection convenues à un système MES d’usine.
La connectivité MES doit être définie pendant la planification du projet. L’interface requise, les champs de données, les identifiants des pièces ou des lots, les conditions réseau et les travaux d’intégration côté client doivent être convenus avant la mise en service. Il ne faut pas supposer que toutes les fonctions MES sont incluses par défaut.
7. Avantages pratiques pour les fabricants de bagues en plastique
En associant l’acquisition d’images multi-caméras, la classification par IA, le rejet automatique et l’enregistrement des images, la solution vise à améliorer la cohérence et la maîtrise du contrôle des bagues en plastique.
Les bénéfices opérationnels potentiels comprennent :
- Moindre dépendance aux contrôles visuels répétitifs : l’acquisition automatisée des images et les règles de décision configurées peuvent réduire la quantité de contrôles visuels de routine nécessaires.
- Évaluation plus homogène des défauts : le système applique les critères d’inspection configurés de manière cohérente, sous réserve de validation et de contrôle continu.
- Prise en charge d’une grande diversité de produits : un système configuré peut couvrir la plage de tailles et de couleurs spécifiée après les essais de compatibilité.
- Retour qualité plus rapide : les résultats et statistiques en temps réel permettent aux équipes de production de consulter les résultats sans attendre la compilation manuelle des rapports.
- Meilleure capacité d’analyse : les images conservées fournissent des éléments visuels pour examiner les défauts détectés et les changements de procédé.
- Intégration aux processus qualité numériques : la connectivité MES peut relier les résultats d’inspection aux données de production plus larges lorsque l’interface est mise en œuvre.
Les économies réelles de main-d’œuvre, le débit, le taux de détection, le taux de faux rejets et le retour sur investissement dépendent du processus initial du client. Ils doivent être évalués à partir d’essais représentatifs de la production. Aucun chiffre universel de vitesse ou de précision ne doit être supposé sans données d’essais propres à l’application.
8. Comment évaluer un système d’inspection IA pour les bagues en plastique
Avant de spécifier une machine d’inspection, les fabricants doivent préparer les informations nécessaires à la validation de l’application.
-
Fournir des pièces représentatives. Inclure des échantillons de production conformes couvrant les variations de taille, de couleur et de matériau que le système devra prendre en charge, ainsi que des exemples de pièces défectueuses.
-
Définir les catégories de défauts. Énumérer chaque défaut critique et préciser quels exemples sont acceptables, à rejeter ou à soumettre à une vérification.
-
Définir les critères minimaux de détection. Lorsque cela est possible, préciser la taille minimale, l’emplacement et la gravité des défauts qui doivent être détectés.
-
Confirmer les exigences dimensionnelles. Fournir les plans, les tolérances et la liste des dimensions à mesurer.
-
Définir la couverture d’inspection. Identifier les surfaces et caractéristiques à observer, notamment les alésages intérieurs, les arêtes et les chanfreins.
-
Fixer les objectifs de production. Préciser le débit requis, la fréquence des changements de référence et les conditions de manutention en amont et en aval.
-
Convenir des essais de réception. Établir comment seront évalués les performances de détection, les faux rejets, les défauts non détectés et les résultats de mesure.
-
Planifier la traçabilité et l’intégration. Confirmer les règles de conservation des images, les besoins en rapports, les identifiants de données et les exigences d’interface MES.
Une étude de faisabilité basée sur des échantillons est le moyen le plus fiable de déterminer si les défauts recherchés sont détectables par voie optique et de finaliser la configuration des caméras, de l’éclairage, de l’IA, de la manutention et des mesures.
9. Solutions connexes d’Openex Automation
Openex Automation développe des systèmes d’inspection personnalisés par vision IA pour différents composants et environnements de production. Selon l’application, les solutions connexes peuvent inclure :
- Inspection des pièces en caoutchouc et en plastique — pour les composants moulés ou flexibles nécessitant un contrôle visuel.
- Machine d’inspection des roulements — pour les applications de contrôle des roulements portant sur les surfaces, les dimensions et la géométrie.
- Étude de cas : inspection des roulements — un exemple d’inspection par vision IA appliquée à d’autres types de roulements.
- Inspection des tubes, colonnes, bagues et corps cylindriques — pour les composants tubulaires et cylindriques nécessitant plusieurs vues d’inspection.
- Contacter Openex Automation — pour discuter d’une application d’inspection personnalisée.
Il s’agit de solutions connexes et non d’une affirmation selon laquelle toutes les machines utilisent la même configuration. La conception appropriée dépend de la géométrie des composants, des critères de défauts, des exigences de production et du périmètre d’intégration.
10. Demander une étude de faisabilité pour l’inspection de bagues en plastique
Vous inspectez des bagues autolubrifiantes en plastique, des douilles moulées ou des composants similaires ? Openex Automation peut étudier votre application en fonction de votre gamme de produits, des défauts ciblés, de la couverture d’inspection, de la cadence de production et des exigences de traçabilité.
Pour permettre à nos ingénieurs d’évaluer la faisabilité, veuillez fournir :
- Les plans des pièces et les tolérances dimensionnelles.
- Des photos ou des échantillons physiques de pièces conformes et défectueuses.
- La plage de tailles et de couleurs requise.
- La liste des défauts critiques et les critères d’acceptation.
- La cadence de production souhaitée.
- Les exigences éventuelles en matière de conservation des images, de rapports ou d’intégration MES.
Contactez Openex Automation pour discuter de votre application et demander une proposition technique personnalisée.
- E-mail : sales-auto@openex.com.cn
- Téléphone : +86 186 5928 0806
La couverture d’inspection, la cadence, les performances de détection, les capacités de mesure et le périmètre d’intégration doivent être confirmés par des essais spécifiques à l’application et selon les exigences du projet.