Inspección por Visión Artificial con IA de Cojinetes de Fricción de Plástico Autolubricantes
Inspección por Visión Artificial con IA de Cojinetes de Fricción de Plástico Autolubricantes
Los cojinetes de fricción de plástico autolubricantes se utilizan ampliamente en equipos electrónicos, líneas de producción automatizadas, equipos de nuevas energías, robots industriales y otra maquinaria industrial. Su fabricación mediante moldeo por inyección permite utilizarlos en aplicaciones de baja fricción, pero el proceso también puede generar defectos difíciles de detectar de forma uniforme cuando se producen grandes volúmenes.
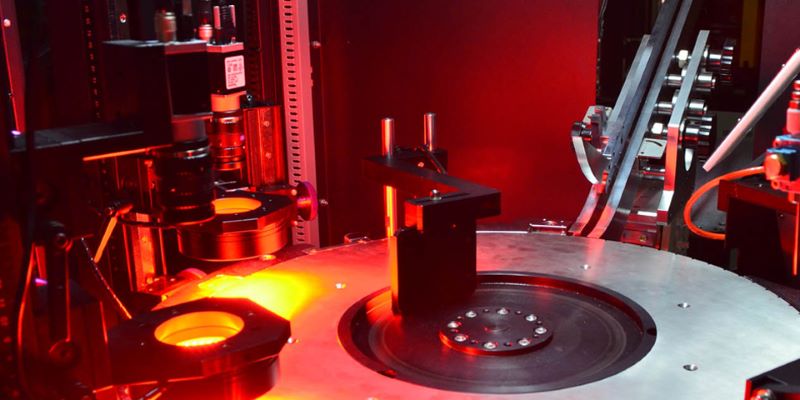
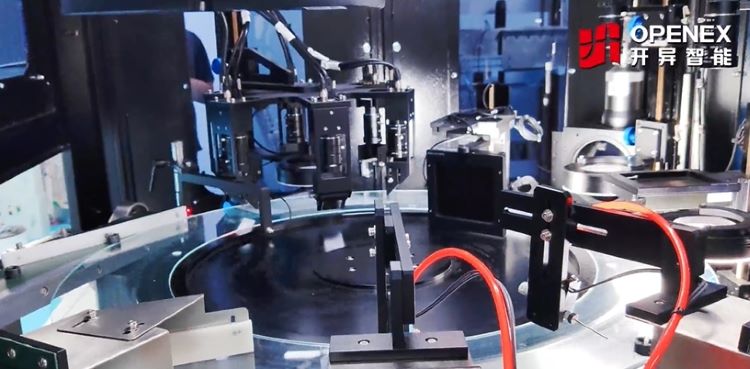
Openex Automation desarrolló una máquina de inspección por visión artificial con IA diseñada específicamente para cojinetes de fricción de plástico autolubricantes. El sistema combina varias cámaras industriales con modelos de inteligencia artificial para inspeccionar distintas vistas de cada componente, identificar una amplia variedad de defectos visibles, clasificar y rechazar las piezas no conformes y conservar imágenes y estadísticas para la trazabilidad de calidad.
La máquina está diseñada para admitir una amplia gama de productos: diámetros exteriores de 5 a 62 mm y alturas de 5 a 50 mm, incluidos componentes blancos, negros, grises, azules y de otros colores compatibles, sujetos a la validación de la aplicación.
Resumen de la aplicación
- Producto: Cojinetes de fricción y casquillos de plástico autolubricantes.
- Método de inspección: Captura de imágenes mediante múltiples cámaras y clasificación de defectos basada en IA.
- Defectos objetivo: Rebabas en el orificio interior, rebabas de moldeo, falta de material, grietas, descamación, ausencia de chaflanes interiores y desviaciones dimensionales.
- Rango de tamaños compatible: Diámetro exterior de 5–62 mm; altura de 5–50 mm.
- Colores: Blanco, negro, gris, azul y otros colores confirmados mediante pruebas de viabilidad.
- Resultados: Resultados de inspección en tiempo real, clasificación de defectos, informes estadísticos e imágenes conservadas.
- Integración: Diseñada para admitir la conexión con sistemas MES.
1. El reto de inspección de los cojinetes de plástico moldeados por inyección
Los cojinetes de fricción de plástico autolubricantes son componentes de movimiento fabricados con plásticos técnicos, utilizados en aplicaciones donde la baja fricción y la resistencia al desgaste son importantes. Según su diseño y material, pueden emplearse en equipos electrónicos, sistemas de automatización, equipos de nuevas energías, robots industriales y maquinaria industrial general.
Estos cojinetes suelen fabricarse mediante moldeo por inyección. Las variaciones en las condiciones de moldeo, las herramientas, el flujo del material, el desmoldeo o la manipulación pueden provocar defectos que afecten a la apariencia, el montaje, las dimensiones o el rendimiento funcional.
Los defectos que se suelen inspeccionar incluyen:
- Rebabas en el orificio interior: Exceso de material alrededor del diámetro interior que puede interferir con el ajuste o el montaje.
- Rebabas de moldeo: Finas capas de material no deseado en las líneas de partición o los bordes.
- Llenado incompleto o falta de material: Una zona o característica de la pieza no se ha llenado por completo.
- Grietas: Fracturas o discontinuidades visibles en el plástico.
- Descamación o desprendimiento superficial: Zonas donde la superficie parece dañada o desprendida.
- Ausencia de chaflán interior: Un chaflán que falta o no se ha formado correctamente.
- Desviaciones dimensionales: Diámetro exterior, altura u otras dimensiones especificadas que quedan fuera de los límites de aceptación acordados.
No todos los defectos presentan las mismas características visuales. Las rebabas del orificio interior pueden quedar ocultas para una cámara situada en la parte superior, mientras que las rebabas de moldeo o los daños superficiales pueden ser visibles únicamente desde determinados ángulos. Por ello, un sistema de inspección fiable debe combinar vistas de cámara adecuadas, óptica, iluminación, presentación de las piezas y lógica de clasificación de defectos.
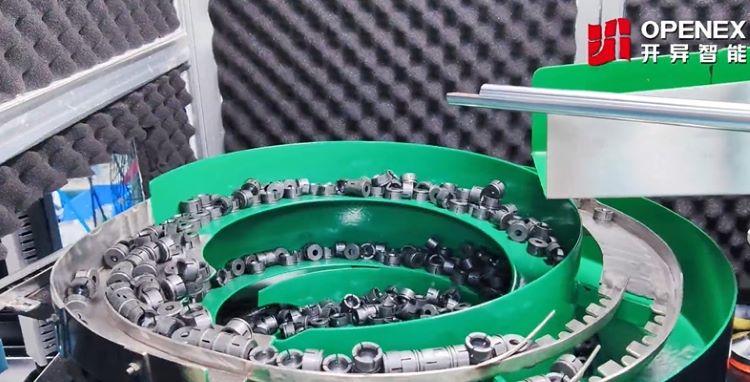
Imagen 1: Cojinetes de fricción de plástico y defectos objetivo de inspección. Sustituye esta imagen provisional por una fotografía real de las piezas.
2. Por qué la inspección manual se vuelve difícil a gran escala
La inspección visual manual puede resultar útil para controles por muestreo y determinadas operaciones. Sin embargo, inspeccionar cada cojinete de plástico puede requerir muchos recursos cuando aumentan el volumen de producción, la variedad de productos y los requisitos de calidad.
Los desafíos habituales incluyen:
- Necesidad de mano de obra: Los grandes volúmenes de inspección pueden exigir varios inspectores y puestos de trabajo dedicados.
- Formación y uniformidad: Los inspectores deben aprender las definiciones de los defectos y los criterios de aceptación. Los resultados pueden variar según la experiencia, la atención, la fatiga y las condiciones de trabajo.
- Espacio y costes operativos: Los puestos de inspección ocupan espacio en la planta y requieren personal y gestión continuos.
- Defectos pequeños u ocultos: Las rebabas interiores, las grietas sutiles, los chaflanes ausentes y las pequeñas zonas sin material pueden ser difíciles de evaluar de forma uniforme a simple vista.
- Trazabilidad digital limitada: Si los registros no se capturan por separado, las inspecciones manuales pueden no generar un registro de imágenes para cada pieza.
- Cambios de producto: Los diferentes tamaños, formas y colores pueden exigir ajustes repetidos en los métodos de inspección.
Para los fabricantes que buscan una inspección más uniforme, la automatización puede estandarizar la captura de imágenes y los criterios de decisión, además de registrar los resultados para su posterior análisis de calidad. Los beneficios reales dependen del producto, los defectos objetivo, las condiciones de producción y los resultados de la validación.
3. Solución de inspección por visión artificial con IA de Openex
Openex Automation diseñó una máquina de inspección con múltiples cámaras específicamente para cojinetes de fricción de plástico autolubricantes. En lugar de depender de una sola imagen o de una única regla visual fija, el sistema coordina varias cámaras industriales con modelos de IA para evaluar las vistas necesarias para detectar los defectos objetivo.
La solución integra cuatro funciones principales.
Captura de imágenes mediante múltiples cámaras
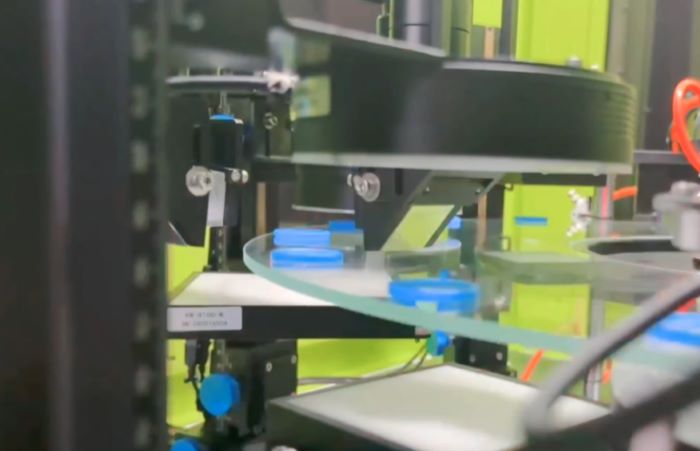
Diferentes cámaras capturan las superficies y características relevantes del cojinete. Esto permite visualizar zonas que pueden ser difíciles de evaluar desde una única dirección, incluidas determinadas características del orificio interior y de los bordes.
La disposición exacta de las cámaras se configura según la geometría de la pieza y la cobertura de inspección requerida.
Clasificación de defectos mediante múltiples modelos de IA
Los modelos de inteligencia artificial analizan las imágenes capturadas para distinguir los patrones de defectos especificados de las variaciones aceptables del producto. Según la aplicación, pueden configurarse varios modelos para diferentes vistas o categorías de defectos.
La lista de defectos objetivo de esta aplicación incluye rebabas en el orificio interior, rebabas de moldeo, falta de material, grietas, descamación, ausencia de chaflanes interiores y desviaciones dimensionales. La capacidad de detectar cada defecto debe confirmarse utilizando muestras representativas de piezas conformes y defectuosas.
Clasificación y rechazo automáticos
Después de la inspección, el sistema determina si una pieza cumple los criterios de aceptación configurados. Las piezas no conformes pueden clasificarse y rechazarse mediante el sistema de manipulación integrado, lo que ayuda a separar los componentes defectuosos de los aceptados.
Resultados, estadísticas y conservación de imágenes
El equipo genera resultados de inspección e informes estadísticos en tiempo real y conserva imágenes para facilitar la trazabilidad de calidad. Estos registros ayudan a los equipos de calidad a revisar los patrones de defectos e investigar posibles problemas de producción.
El sistema también está diseñado para admitir la conexión con un sistema de ejecución de fabricación (MES), sujeta a los requisitos de interfaz e integración del cliente.
Imagen 2: Máquina de inspección por visión artificial con IA. Sustituye esta imagen provisional por una fotografía real del equipo que muestre las estaciones de cámara y el sistema de manipulación de las piezas.
4. Cobertura de inspección: desde rebabas interiores hasta desviaciones dimensionales
La máquina está diseñada para abordar tanto los defectos visibles de moldeo como los problemas dimensionales especificados. La cobertura exacta depende del modelo del producto, el acceso óptico, la resolución de imagen y los criterios de aceptación acordados.
| Elemento de inspección | Problema habitual | Por qué es importante |
|---|---|---|
| Rebabas en el orificio interior | Exceso de material alrededor del orificio | Puede afectar al ajuste, al movimiento o al montaje |
| Rebabas de moldeo | Exceso de material fino en bordes o líneas de partición | Puede afectar a la apariencia, el montaje o la uniformidad del producto |
| Falta de material / llenado incompleto | Zona o característica moldeada incompleta | Puede comprometer la geometría o la función prevista |
| Grietas | Fracturas o discontinuidades visibles | Pueden indicar daños o una no conformidad de calidad |
| Descamación / desprendimiento superficial | Daño localizado en la superficie | Puede afectar a la apariencia o la integridad superficial |
| Chaflán interior | Chaflán ausente o incompleto | Puede afectar a la inserción y al montaje |
| Dimensiones | Diámetro exterior, altura u otras medidas especificadas | Ayudan a verificar la conformidad con el plano |
| Variación de color | Diferentes colores o variaciones de apariencia no aceptables, cuando se especifican | Ayuda a mantener los requisitos de identificación y apariencia del producto |
Un aspecto técnico importante es que la detección de defectos y la medición dimensional son tareas diferentes. La visión artificial con IA puede clasificar patrones visuales, mientras que la inspección dimensional requiere una calibración adecuada, óptica, algoritmos de medición y validación frente a las tolerancias especificadas. La configuración del sistema debe definir estos requisitos por separado.
5. Amplia compatibilidad de productos: diámetros exteriores de 5 a 62 mm
Muchos sistemas de inspección convencionales están configurados para una familia limitada de productos con dimensiones y formas similares. Esta aplicación se diseñó para cubrir una gama más amplia de cojinetes de fricción de plástico, con los siguientes rangos de compatibilidad declarados:
- Diámetro exterior: 5–62 mm.
- Altura: 5–50 mm.
- Colores: Blanco, negro, gris, azul y otros colores sujetos a validación.
Admitir esta gama requiere algo más que cargar una receta de inspección diferente. El tamaño del producto puede modificar el campo de visión de la cámara, la escala de la imagen, el enfoque, la geometría de la iluminación y la forma en que se presenta la pieza a las cámaras. El color y el acabado superficial también pueden cambiar el contraste entre un defecto y el material circundante.
Por este motivo, cada familia de productos compatible debe comprobarse durante la configuración de la aplicación. El método práctico de cambio de formato, los requisitos de utillaje, la velocidad de inspección y el rendimiento de detección deben confirmarse para los modelos incluidos en el plan de producción.
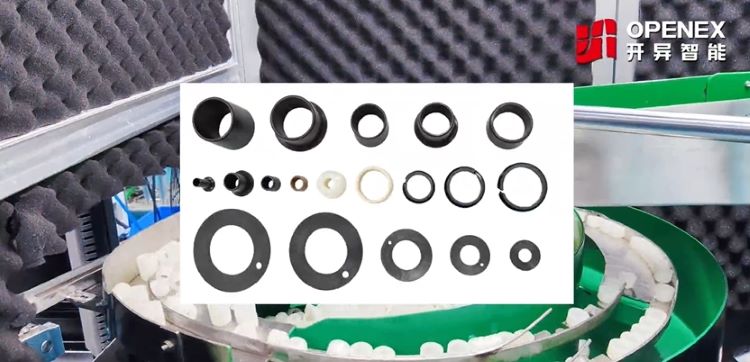
Imagen 3: Gama de tamaños y colores de los productos. Sustituye esta imagen provisional por una fotografía real de las piezas compatibles.
6. Trazabilidad de calidad y conectividad MES
Para los equipos de calidad industrial, una decisión de inspección resulta más útil cuando puede vincularse a pruebas documentadas. Esta máquina proporciona resultados en tiempo real e informes estadísticos, y conserva imágenes de inspección para facilitar la revisión de calidad.
Según la configuración final de los datos, un flujo de inspección automatizado puede facilitar actividades como:
- Revisar las imágenes asociadas a los defectos detectados.
- Resumir las categorías de defectos y el número de rechazos.
- Comparar tendencias de calidad entre lotes de producción.
- Investigar cambios en las condiciones de moldeo o manipulación.
- Transferir los datos de inspección acordados al sistema MES de la fábrica.
La conectividad MES debe definirse durante la planificación del proyecto. Antes de la puesta en marcha, es necesario acordar la interfaz requerida, los campos de datos, los identificadores de piezas o lotes, las condiciones de red y los trabajos de integración del lado del cliente. No debe suponerse que todas las funciones MES están incluidas de forma predeterminada.
7. Beneficios prácticos para los fabricantes de cojinetes de plástico
Al combinar imágenes de múltiples cámaras, clasificación mediante IA, rechazo automático y registros basados en imágenes, la solución pretende ayudar a los fabricantes a mejorar la uniformidad y la gestión de la inspección de cojinetes de plástico.
Entre los posibles beneficios operativos se incluyen:
- Menor dependencia de la inspección manual repetitiva: La captura automática de imágenes y la lógica de decisión pueden reducir la cantidad de comprobaciones visuales rutinarias.
- Evaluación de defectos más uniforme: El sistema aplica los criterios de inspección configurados de manera consistente, sujeto a validación y control continuo.
- Compatibilidad con una amplia variedad de productos: Un sistema configurado puede cubrir el rango de tamaños y colores especificado tras las pruebas de compatibilidad.
- Información de calidad más rápida: Los resultados y las estadísticas en tiempo real permiten a los equipos de producción consultar los resultados sin esperar a resúmenes manuales.
- Mayor capacidad de investigación: Las imágenes conservadas aportan evidencia visual para revisar los defectos detectados y los cambios en los procesos.
- Integración con flujos de trabajo digitales de calidad: La conectividad MES puede ayudar a vincular los resultados de inspección con los registros generales de producción cuando se implementa la interfaz.
El ahorro real de mano de obra, el rendimiento, la tasa de detección, la tasa de falsos rechazos y el retorno de la inversión dependen del proceso inicial del cliente y deben calcularse mediante una prueba representativa de la producción. No debe suponerse ninguna cifra universal de velocidad o precisión sin datos de ensayo específicos de la aplicación.
8. Cómo evaluar un sistema de inspección con IA para cojinetes de plástico
Antes de especificar una máquina de inspección, los fabricantes deben preparar la información necesaria para validar la aplicación.
-
Proporcionar piezas representativas. Incluye muestras de producción normales que cubran las variaciones de tamaño, color y material que el sistema deberá admitir.
-
Definir las categorías de defectos. Enumera cada defecto crítico y aclara qué ejemplos son aceptables, rechazables o requieren revisión.
-
Acordar los criterios mínimos de detección. Cuando sea posible, define el tamaño mínimo del defecto, su ubicación y la gravedad que debe detectarse.
-
Confirmar los requisitos dimensionales. Proporciona los planos, las tolerancias y las dimensiones que deben medirse.
-
Definir la cobertura de inspección. Identifica las superficies y características que deben observarse, incluidos los orificios interiores, los bordes y los chaflanes.
-
Establecer los objetivos de producción. Especifica el rendimiento requerido, la frecuencia de cambio de formato y las condiciones de manipulación anteriores y posteriores a la inspección.
-
Acordar las pruebas de aceptación. Establece cómo se evaluarán la capacidad de detección, los falsos rechazos, los defectos no detectados y los resultados de medición.
-
Planificar la trazabilidad y la integración. Confirma las reglas de conservación de imágenes, las necesidades de informes, los identificadores de datos y los requisitos de interfaz MES.
Un estudio de viabilidad basado en muestras es la forma más fiable de determinar si los defectos requeridos pueden detectarse ópticamente y de definir la configuración final de cámaras, iluminación, IA, manipulación y medición.
9. Soluciones relacionadas de Openex Automation
Openex Automation desarrolla sistemas personalizados de inspección por visión artificial con IA para diferentes componentes y entornos de producción. Según la aplicación, las soluciones relacionadas pueden incluir:
- Inspección de piezas de caucho y plástico — para componentes moldeados y flexibles que requieren inspección visual.
- Máquina de inspección de rodamientos — para aplicaciones de inspección de rodamientos que incluyen controles de superficie, dimensiones y geometría.
- Caso práctico de inspección de rodamientos — un ejemplo de inspección por visión artificial con IA para otros tipos de rodamientos.
- Inspección de tubos, columnas, casquillos y carcasas — para componentes tubulares y cilíndricos que requieren inspección desde múltiples ángulos.
- Contactar con Openex Automation — para analizar una aplicación de inspección personalizada.
Estas son soluciones relacionadas; no significa que todas las máquinas utilicen la misma configuración. El diseño adecuado depende de la geometría del componente, los criterios de defectos, los requisitos de producción y el alcance de la integración.
10. Solicita una evaluación de inspección para cojinetes de plástico
¿Inspeccionas cojinetes de fricción de plástico autolubricantes, casquillos moldeados u otros componentes similares? Openex Automation puede evaluar la aplicación en función de la gama de productos, los defectos objetivo, la cobertura de inspección, el ritmo de producción y los requisitos de trazabilidad.
Para ayudar a nuestros ingenieros a evaluar la viabilidad, proporciona la siguiente información:
- Planos de las piezas y tolerancias dimensionales.
- Fotografías o muestras físicas de piezas conformes y defectuosas.
- Rango de tamaños y colores requerido.
- Lista de defectos críticos y criterios de aceptación.
- Rendimiento de producción requerido.
- Requisitos de conservación de imágenes, informes o integración MES.
Contacta con Openex Automation para analizar tu aplicación y solicitar una propuesta técnica personalizada.
- Correo electrónico: sales-auto@openex.com.cn
- Teléfono: +86 186 5928 0806
La cobertura de inspección, el rendimiento, la capacidad de detección, las prestaciones de medición y el alcance de la integración deben confirmarse mediante pruebas específicas de la aplicación y los requisitos del proyecto.