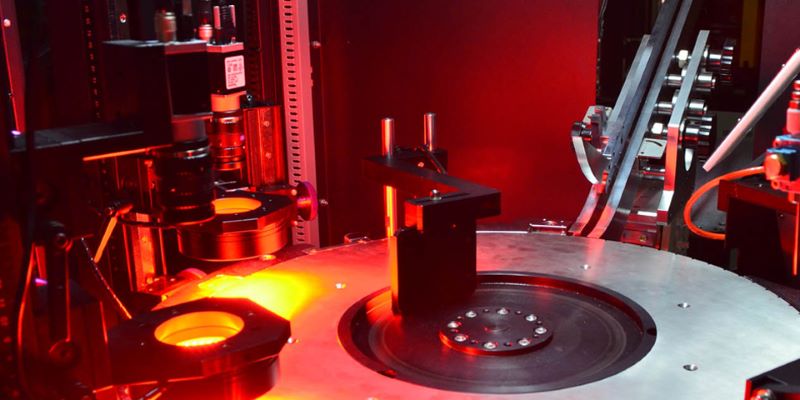
Oberflächenfehler-Erkennungsmaschine: Funktionsweise und Bedeutung
Oberflächenfehler-Erkennungsmaschine: Funktionsweise und Bedeutung
Eine Maschine zur Oberflächenfehlererkennung ist ein automatisiertes Prüfsystem, das Industriekameras, kontrollierte Beleuchtung, Bildverarbeitungssoftware und bei Bedarf künstliche Intelligenz (KI) einsetzt, um Oberflächenfehler an gefertigten Bauteilen zu erkennen.
Solche Systeme helfen Herstellern, Fehler wie Kratzer, Risse, Dellen, Poren, Flecken, Grate, Unregelmäßigkeiten in Beschichtungen und Verunreinigungen zu erkennen. Je nach Bauteilgeometrie und Prüfanforderung kann ein System eine einzelne Oberfläche oder mehrere Seiten eines Bauteils prüfen und Teile automatisch als in Ordnung oder fehlerhaft klassifizieren.
Bei der Serienfertigung kann die automatisierte Oberflächenprüfung die Abhängigkeit von manuellen Sichtkontrollen verringern, die Prüfkonsistenz verbessern und dazu beitragen, dass fehlerhafte Produkte nicht in nachgelagerte Prozesse oder zum Kunden gelangen.
Openex Automation entwickelt kundenspezifische KI-gestützte Bildverarbeitungssysteme für industrielle Bauteile. Die Prüfkonfiguration kann auf Werkstoff, Geometrie, Oberflächenbeschaffenheit, relevante Fehlertypen, Produktionsrate und erforderliche Prüfbereiche abgestimmt werden.
Dieser Leitfaden erläutert, wie Maschinen zur Oberflächenfehlererkennung funktionieren, welche Fehler sie erkennen können, wie KI die Prüfung unterstützt und worauf Hersteller bei der Auswahl eines geeigneten Systems achten sollten.
Kurz erklärt: Was ist eine Maschine zur Oberflächenfehlererkennung?
Eine Maschine zur Oberflächenfehlererkennung ist ein optisches Prüfsystem, das Produktbilder aufnimmt und analysiert, um Oberflächenmerkmale zu identifizieren, die festgelegte Qualitätsanforderungen nicht erfüllen.
Ein typisches System kombiniert:
- Industriekameras und Objektive, um detaillierte Bilder des Prüfteils aufzunehmen.
- Spezielle Beleuchtung, damit relevante Fehler sichtbar werden.
- Bildverarbeitungssoftware, um Bilder auszuwerten und Prüfkriterien anzuwenden.
- KI-basierte Fehlererkennung, sofern geeignet, um komplexe oder variable Oberflächenanomalien zu klassifizieren.
- Automatische Zuführung und Sortierung, wenn das System in eine automatisierte Prüfmaschine integriert ist.
Die tatsächliche Erkennungsleistung hängt unter anderem von Fehlergröße, Kontrast, Oberflächenreflexion, Werkstoff, Bauteilpositionierung, Bildauflösung, Beleuchtung und Prüfalgorithmus ab. Jede Anwendung sollte anhand repräsentativer Musterteile und gemeinsam vereinbarter Abnahmekriterien validiert werden.
1. Warum ist die Erkennung von Oberflächenfehlern in der Fertigung wichtig?
Oberflächenfehler können das Erscheinungsbild, die Montage, die Dichtwirkung, die Korrosionsbeständigkeit, die Ermüdungsfestigkeit und die Zuverlässigkeit eines Produkts beeinflussen. Die Folgen hängen vom Bauteil, der Position und Schwere des Fehlers sowie vom vorgesehenen Einsatz ab.
Ein Kratzer an einem Kunststoffgehäuse kann beispielsweise vor allem optisch störend sein, während ein Riss an einem tragenden Metallbauteil auf ein wesentlich schwerwiegenderes strukturelles Problem hinweisen kann. Ein Fehler auf einer Gummidichtfläche kann die Dichtwirkung beeinträchtigen, auch wenn er bei gewöhnlicher Beleuchtung kaum sichtbar ist.
Manuelle Sichtkontrollen und Stichproben können unzureichend sein, wenn große Stückzahlen mit gleichbleibenden Qualitätsanforderungen gefertigt werden.
Die automatisierte Oberflächenprüfung unterstützt Hersteller dabei:
- Serienteile konsistenter zu prüfen.
- Definierte Fehler vor Versand oder Montage zu erkennen.
- Wiederkehrende manuelle Sichtkontrollen zu reduzieren.
- Fehlerhafte Teile bei Anbindung an ein Sortiersystem automatisch auszusondern.
- Prüfergebnisse zur Qualitätsanalyse zu speichern, sofern eine Datenerfassung vorgesehen ist.
- Wiederkehrende Fehlermuster zu erkennen, die auf Probleme in vorgelagerten Fertigungsprozessen hindeuten können.
Die automatisierte optische Prüfung ersetzt nicht jede Form der Qualitätsprüfung. Innere Risse, unter der Oberfläche liegende Fehler, die Materialzusammensetzung und andere optisch nicht erkennbare Eigenschaften können zerstörungsfreie Prüfverfahren oder spezielle Messmethoden erfordern.
2. Häufige Oberflächenfehler, die mit Bildverarbeitung erkannt werden
Bei der Entwicklung einer Maschine zur Oberflächenfehlererkennung muss zunächst festgelegt werden, welche Fehler für das jeweilige Produkt relevant sind.
Unterschiedliche Fehler weisen unterschiedliche visuelle Merkmale auf. Einige erscheinen als dunkle oder helle Linien, andere als unregelmäßige Bereiche, Texturveränderungen, Materialfehlstellen oder Farbabweichungen.
2.1 Kratzer und Abriebspuren
Kratzer sind schmale Spuren, die das ursprüngliche Erscheinungsbild einer Oberfläche unterbrechen. Sie können durch Handhabung, Bearbeitung, Reibung, Transport oder Kontakt zwischen Bauteilen entstehen.
Typische Prüfaufgaben sind:
- Lineare Kratzer auf Metalloberflächen.
- Abriebspuren auf polierten Bauteilen.
- Kratzer auf beschichteten oder lackierten Teilen.
- Optische Kratzer auf Kunststoffgehäusen.
- Gerichtete Spuren, die von der erwarteten Oberflächenstruktur abweichen.
Die Kratzerkennung kann schwierig sein, wenn der Fehler sehr flach ist oder ähnlich reflektiert wie die umgebende Oberfläche. Flach einfallendes Licht, Dunkelfeldbeleuchtung oder mehrere Beleuchtungsrichtungen können die Sichtbarkeit je nach Oberfläche verbessern.
2.2 Risse und Oberflächenbrüche
Risse können als feine Linien, verzweigte Muster oder unregelmäßige Unterbrechungen auftreten.
Mögliche Anwendungen umfassen die Prüfung von Metallbauteilen, Kunststoffformteilen, Gummikomponenten und anderen Produkten, bei denen Oberflächenrisse ein definiertes Qualitätsrisiko darstellen.
KI-Bildverarbeitung kann komplexe Rissmuster erkennen helfen, wenn repräsentative Trainingsbilder verfügbar sind. Die Erkennbarkeit hängt jedoch davon ab, ob der Riss auf den aufgenommenen Bildern sichtbar ist. Unter der Oberfläche liegende oder optisch nicht erkennbare Risse erfordern gegebenenfalls ein anderes Prüfverfahren.
2.3 Dellen, Poren und Vertiefungen
Dellen und Poren verursachen lokale Veränderungen der Oberflächenform oder des Erscheinungsbilds. Sie können beim Umformen, bei der Bearbeitung, bei der Handhabung oder während der Materialverarbeitung entstehen.
Die Bildverarbeitung kann solche Fehler anhand von Änderungen in Schattierung, Konturen, Reflexionen oder Textur erkennen.
Bei reflektierenden Metallteilen ist die Beleuchtungsanordnung besonders wichtig, da dieselbe Vertiefung je nach Lichteinfallswinkel sehr unterschiedlich aussehen kann.
Wenn die Fehlertiefe quantitativ gemessen werden muss, kann ein 3D-Bildverarbeitungssystem oder eine andere geeignete Messtechnik erforderlich sein.
2.4 Grate und überschüssiges Material
Grate sind unerwünschte Materialüberstände, die nach dem Zerspanen, Stanzen, Bohren oder Schneiden zurückbleiben können. Überschüssiges Material kann die Montage beeinträchtigen oder scharfe Kanten verursachen.
Die Bildverarbeitung kann sichtbare Grate an Kanten, Bohrungen, Schlitzen oder bearbeiteten Merkmalen erkennen. Kamerawinkel und Bildauflösung müssen zur Größe und Position des Grats passen.
Bei sehr kleinen Graten oder Fehlern, die hinter einem Bauteilmerkmal verborgen sind, können zusätzliche Kameraperspektiven oder spezielle Messverfahren erforderlich sein.
2.5 Beschichtungs-, Galvanik- und Farbfehler
Bei Oberflächenveredelungsprozessen können unter anderem folgende Fehler entstehen:
- Ungleichmäßige Beschichtungsabdeckung.
- Verfärbungen oder Farbabweichungen.
- Blasenbildung und sichtbare Ablösungen.
- Flecken und Verunreinigungen.
- Lokale Beschädigungen der Beschichtung.
- Oxidations- oder Korrosionsspuren.
Farbkameras, kontrollierte Beleuchtung und KI-Klassifizierung können hilfreich sein, wenn Fehler anhand ihrer Farbe oder ihres Erscheinungsbilds erkannt werden. Metallische und glänzende Beschichtungen erfordern häufig eine sorgfältige Kontrolle von Reflexionen, damit echte Fehler von normalen Beleuchtungsschwankungen unterschieden werden können.
2.6 Fremdpartikel und Oberflächenverunreinigungen
Staub, Ölflecken, Fasern, Metallpartikel und andere Verunreinigungen können das Aussehen oder die Funktion eines Produkts beeinträchtigen.
Ob Verunreinigungen erkannt werden können, hängt von Größe, Farbe, Kontrast, Position und dem darunterliegenden Werkstoff ab. Transparente, transluzente, dunkle oder stark reflektierende Oberflächen können spezielle Bildaufnahmeverfahren erfordern.
Übersicht: Oberflächenfehler und mögliche Prüfverfahren
| Fehlertyp | Typisches visuelles Merkmal | Möglicher Prüfansatz |
|---|---|---|
| Kratzer | Lineare Spuren oder Reflexionsänderungen | Gerichtete Beleuchtung, Aufnahmen aus mehreren Winkeln, KI-Klassifizierung |
| Risse | Feine Linien oder unregelmäßige Unterbrechungen | Hochauflösende Bildaufnahme, kontrollierte Beleuchtung, KI-Erkennung |
| Dellen und Poren | Lokale Schattierungs- oder Konturänderungen | Schrägbeleuchtung, Konturanalyse oder 3D-Messung |
| Grate | Überstände an Kanten oder Bohrungen | Kantenaufnahme, Silhouettenanalyse, mehrere Kameraperspektiven |
| Beschichtungsfehler | Abweichungen in Farbe, Textur oder Abdeckung | Kontrollierte Beleuchtung, Farbbildgebung, KI-Klassifizierung |
| Verunreinigungen | Fremdpartikel, Flecken oder ungewöhnliche Bereiche | Kontrastverstärkende Beleuchtung und Bildklassifizierung |
Dies sind mögliche Ansätze, keine garantierten Leistungsmerkmale. Die geeignete Konfiguration muss für das jeweilige Bauteil und dessen Abnahmekriterien bestätigt werden.
3. Wie funktioniert eine Maschine zur Oberflächenfehlererkennung?
Ein automatisiertes Oberflächenprüfsystem verbindet Bildaufnahme, Fehleranalyse und Qualitätsentscheidung. In einer Produktionsumgebung kann es zusätzlich eine automatische Zuführung, Bauteilpositionierung, Sortierung und Datenerfassung umfassen.
Schritt 1: Zuführung und Positionierung des Bauteils
Das Bauteil wird über einen geeigneten Handhabungsmechanismus zur Prüfstation transportiert.
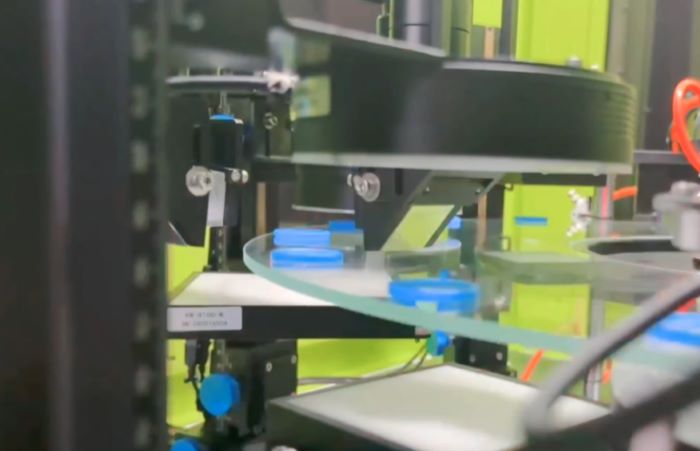
Je nach Produkt kommen beispielsweise ein Vibrationswendelförderer, ein Förderband, ein Rundschalttisch, eine Glasscheibe, eine Drehaufnahme oder eine kundenspezifische Zuführung zum Einsatz.
Eine stabile Positionierung ist wichtig, da Änderungen von Ausrichtung oder Abstand das aufgenommene Bild beeinflussen und die Prüfkonsistenz verringern können.
Bei komplexen Bauteilgeometrien muss das Handhabungssystem die zu prüfenden Oberflächen zugänglich machen.
Schritt 2: Auswahl von Kamera und Objektiv
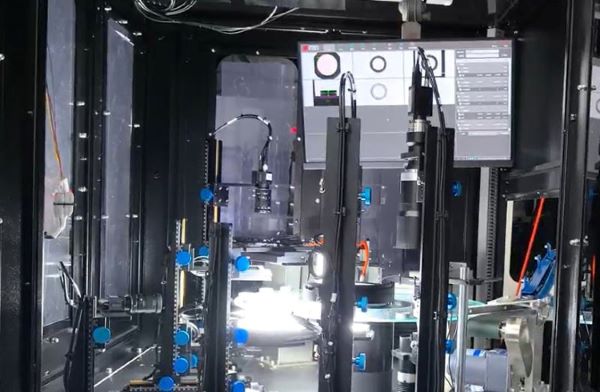
Industriekameras nehmen Bilder des Produkts auf. Die Objektivauswahl bestimmt unter anderem Sichtfeld, Arbeitsabstand, optische Auflösung und Perspektive.
Ein System kann Folgendes verwenden:
- Flächenkameras für Einzelbilder positionierter Bauteile.
- Zeilenkameras für kontinuierlich bewegte Teile oder geeignete Anwendungen mit großen Prüfflächen.
- Mehrere Kameras für Ansichten von oben, unten, von der Seite oder aus schrägen Winkeln.
- Spezielle optische Konfigurationen für kleine Merkmale oder reflektierende Materialien.
Die erforderliche Auflösung sollte anhand des kleinsten relevanten Fehlers und der Prüftoleranz berechnet werden. Die Megapixelzahl einer Kamera allein garantiert keine zuverlässige Fehlererkennung.
Schritt 3: Beleuchtung und Bildaufnahme
Die Beleuchtung gehört zu den wichtigsten Faktoren bei der Oberflächenprüfung.
Ein Fehler, der bei gleichmäßiger frontaler Beleuchtung unsichtbar bleibt, kann unter flach einfallendem Licht deutlich hervortreten. Umgekehrt können Reflexionen auf polierten Metalloberflächen einen Kratzer verdecken oder ein falsches Fehlersignal erzeugen.
Zu den gängigen Beleuchtungsarten gehören:
- Hellfeldbeleuchtung: geeignet für die allgemeine Oberflächenansicht und viele geometrische Merkmale.
- Dunkelfeldbeleuchtung: kann Kratzer, Kanten und Oberflächenunterbrechungen hervorheben, die Licht streuen.
- Dombeleuchtung: bietet eine diffuse Ausleuchtung für reflektierende oder gekrümmte Oberflächen.
- Durchlicht: eignet sich für Silhouetten, Bohrungen, Außenkonturen und bestimmte Maßprüfungen.
- Koaxialbeleuchtung: kann bei ausgewählten flachen, reflektierenden Oberflächen und geeigneten Bildaufbauten hilfreich sein.
Keine einzelne Beleuchtungsart eignet sich für jeden Fehlertyp. Ingenieure prüfen daher üblicherweise mehrere Beleuchtungskonfigurationen anhand tatsächlicher Gut- und Schlechtteile.
Schritt 4: Bildverarbeitung und KI-gestützte Fehleranalyse
Nach der Bildaufnahme wertet die Software die Bilddaten anhand der Prüfanforderungen aus.
Je nach Anwendung kommen klassische industrielle Bildverarbeitung, Deep Learning oder eine Kombination beider Ansätze zum Einsatz.
Klassische Algorithmen sind häufig effektiv bei klar definierten Merkmalen wie Kanten, Abmessungen, Mustern und vorhersehbaren Fehlern.
KI-Modelle können hilfreich sein, wenn Fehler in Form, Textur, Erscheinungsbild oder Position variieren und sich nur schwer durch feste Regeln beschreiben lassen.
Abhängig von der konfigurierten Entscheidungslogik kann das System ein Teil als in Ordnung, fehlerhaft oder zur zusätzlichen Prüfung kennzeichnen.
Schritt 5: Qualitätsentscheidung und automatische Sortierung
Das Prüfergebnis wird an die Maschinensteuerung übergeben.
Bei einer integrierten Prüfmaschine kann das System einen Auswerfer, eine Luftdüse, eine mechanische Weiche oder einen anderen Handhabungsmechanismus ansteuern, um fehlerhafte Teile von akzeptierten Teilen zu trennen.
Je nach Anwendung können Teile in mehrere Kategorien sortiert werden, zum Beispiel:
- Freigegebene Produkte.
- Ausschussteile mit Oberflächenfehlern.
- Ausschussteile mit Maßabweichungen.
- Teile, die erneut geprüft werden müssen.
Die korrekte Synchronisierung von Bildaufnahme, Bauteilverfolgung und Sortiermechanismus ist entscheidend, damit nicht versehentlich das falsche Bauteil ausgeschleust wird.
Schritt 6: Prüfdaten und Prozessverbesserung
Wenn eine Datenerfassung vorgesehen ist, kann das System Prüfstückzahlen, Fehlerkategorien, Ausschussquoten und ausgewählte Bilder speichern.
Diese Daten helfen Qualitätsteams, wiederkehrende Fehler zu erkennen, Änderungen im Fertigungsprozess zu untersuchen und die Wirksamkeit von Korrekturmaßnahmen zu bewerten.
Bei entsprechender Integration können Prüfergebnisse auch an ein Fabrikinformationssystem oder ein Manufacturing Execution System (MES) übertragen werden.
4. KI-Oberflächenprüfung im Vergleich zur klassischen Bildverarbeitung
Klassische industrielle Bildverarbeitung und KI-gestützte Prüfung ergänzen sich. Die beste Lösung hängt von den Fehlereigenschaften, den verfügbaren Bilddaten, den zulässigen Fehlerraten und den Produktionsbedingungen ab.
Klassische Bildverarbeitung arbeitet in der Regel mit explizit konfigurierten Regeln, Schwellenwerten, geometrischen Messungen oder Bildmerkmalen. Deep Learning lernt visuelle Muster aus Beispieldaten und kann nützlich sein, wenn akzeptable und fehlerhafte Oberflächen komplexe oder variable Erscheinungsbilder aufweisen.
| Vergleichskriterium | Klassische Bildverarbeitung | KI-gestützte Bildprüfung |
|---|---|---|
| Grundansatz | Explizite Regeln und Bildverarbeitungsoperationen | Gelernte Muster aus repräsentativen Bilddaten |
| Geometrische Messung | Gut geeignet für klar definierte Kanten und Merkmale | Kann Messalgorithmen ergänzen; Messungen müssen weiterhin validiert werden |
| Wiederholbare Fehler mit hohem Kontrast | Häufig effektiv | Kann ebenfalls effektiv sein |
| Komplexes Oberflächenbild | Kann umfangreiche Regelanpassungen erfordern | Kann bestimmte komplexe visuelle Variationen bewältigen |
| Neue Fehlertypen | Erfordern möglicherweise neue Regeln oder Schwellenwerte | Erfordern möglicherweise neue Beispiele, Annotationen und Modellvalidierung |
| Datenbedarf | Häufig optischer Aufbau und entwickelte Regeln | Benötigt üblicherweise repräsentative Trainings- und Validierungsdaten |
| Nachvollziehbarkeit | Einzelne Regeln lassen sich direkt prüfen | Modellentscheidungen sind unter Umständen schwieriger zu interpretieren |
| Geeignete Auswahlkriterien | Vorhersehbare Fehler und klar definierte Messungen | Variable Fehlermuster, bei denen gelernte visuelle Merkmale helfen |
KI garantiert nicht automatisch eine höhere Genauigkeit. Die Leistung hängt von Bildqualität, Trainingsdaten, Fehlerstreuung, Modellkonfiguration und Validierung unter realen Produktionsbedingungen ab.
Ein hybrider Ansatz kann besonders effektiv sein: Klassische Bildverarbeitung übernimmt Maßmessungen und eindeutig definierte Geometrieprüfungen, während KI komplexe Oberflächenmerkmale klassifiziert.
5. Wie lassen sich reflektierende Metalloberflächen prüfen?
Reflektierende Werkstoffe gehören zu den anspruchsvollsten Prüfobjekten für die optische Fehlererkennung.
Polierter Stahl, Aluminium, galvanisch beschichtete Verbindungselemente und bearbeitete Metallteile spiegeln Umgebungsobjekte und Lichtquellen wider. Dadurch kann ein Kratzer bei einem Beleuchtungswinkel hell erscheinen und bei einem anderen nahezu verschwinden.
Eine zuverlässige Prüflösung sollte folgende Faktoren berücksichtigen.
Beleuchtungsumgebung kontrollieren
Kontrollierte Beleuchtung hilft, unerwünschte Reflexionen zu reduzieren und den relevanten Fehler hervorzuheben.
Je nach Oberfläche können flache, diffuse, koaxiale oder mehrdirektionale Beleuchtungslösungen geprüft werden.
Bei Bedarf mehrere Ansichten aufnehmen
Eine einzelne Kamera erkennt möglicherweise nicht alle Fehler an einem gekrümmten oder komplexen Bauteil.
Zusätzliche Kameras oder eine Drehung des Bauteils können die Prüfabdeckung verbessern, sofern Auflösung und Prüfzeit weiterhin den Anforderungen entsprechen.
Normale Oberflächenstruktur von echten Fehlern unterscheiden
Bearbeitungsspuren, Bürststrukturen, Materialkörnung und normale Texturen können Kratzern ähneln.
KI-Modelle können helfen, definierte Fehler von zulässigen Abweichungen zu unterscheiden, sofern Trainings- und Validierungsmuster die realen Produktionsbedingungen abbilden.
Unter realen Produktionsschwankungen validieren
Die Tests sollten Teile aus unterschiedlichen Produktionschargen, erwartete Oberflächenzustände und normale Prozessschwankungen einschließen.
So lässt sich beurteilen, ob das System die Zieldefekte erkennt, ohne einen unvertretbar hohen Anteil guter Teile fälschlich auszusortieren.
6. Welche Branchen nutzen Maschinen zur Oberflächenfehlererkennung?
Die Oberflächenprüfung ist überall relevant, wo Aussehen, Materialintegrität oder Oberflächenzustand zu den Abnahmekriterien eines Produkts gehören.
Automobilkomponenten
Metallische und Kunststoffteile für die Automobilindustrie können auf Kratzer, Risse, Dellen, Grate, Formfehler und Beschichtungsunregelmäßigkeiten geprüft werden.
Mögliche Anwendungen umfassen Verbindungselemente, Kolbenbolzen, Steckverbinder, Clips, Gehäuse und andere Präzisionsbauteile.
Weitere Informationen: Optische Prüfmaschinen für Automobilteile von Openex.
Verbindungselemente und Metallwaren
Schrauben, Bolzen, Muttern und Sonderverbindungselemente können auf Beschädigungen am Kopf, Kratzer, Risse, Beschichtungsfehler, unvollständige Merkmale und Maßabweichungen geprüft werden.
Die Oberflächenprüfung kann in einem entsprechend ausgelegten System mit Gewinde- und Maßprüfungen kombiniert werden.
Weitere Informationen: Prüfmaschine für Verbindungselemente von Openex.
Gummi- und Kunststoffkomponenten
Gummidichtungen, O-Ringe, Kunststoffformteile und Verbundwerkstoffe können auf Risse, Schnitte, Gratbildung, Verunreinigungen, Verfärbungen oder fehlendes Material geprüft werden.
Da sich flexible Werkstoffe während der Handhabung verformen können, müssen Bauteilpräsentation und Prüfkriterien entsprechend ausgelegt werden.
Weitere Informationen: Prüfung von Gummi- und Kunststoffteilen durch Openex.
Elektronik- und Halbleiterkomponenten
Elektronische Bauteile können auf Kratzer, Risse, Verunreinigungen, Abplatzungen, Oberflächenverfärbungen und andere sichtbare Fehler geprüft werden.
Kleine Merkmale und reflektierende Oberflächen können spezielle Optiken, kontrollierte Beleuchtung und sorgfältig validierte Bildaufnahmebedingungen erfordern.
Weitere Informationen: Halbleiter-Prüfmaschinen von Openex.
7. Oberflächenfehlererkennung im Vergleich zur Maßprüfung
Die Oberflächenfehlererkennung und die Maßprüfung sind miteinander verwandt, erfüllen jedoch unterschiedliche Aufgaben.
Die Oberflächenfehlererkennung stellt fest, ob ein Bauteil unerwünschte sichtbare Merkmale wie Kratzer, Risse, Flecken oder Poren aufweist.
Die Maßprüfung misst geometrische Eigenschaften wie Länge, Breite, Durchmesser, Lochposition, Kontur oder Dicke und vergleicht die Ergebnisse mit vorgegebenen Toleranzen.
Ein kombiniertes Prüfsystem kann beide Aufgaben übernehmen, wenn Kamerakonfiguration, Optik, Kalibrierung, Software und Handhabungssystem dafür ausgelegt sind.
Ein metallisches Automobilbauteil muss beispielsweise sowohl eine Oberflächenprüfung auf Kratzer als auch eine Maßprüfung des Außendurchmessers bestehen.
Die reine Oberflächenfehlererkennung weist jedoch keine Maßhaltigkeit nach, und ein Maßmesssystem erkennt nicht zwangsläufig jede Oberflächenanomalie.
Wenn beide Funktionen erforderlich sind, sollten Maßtoleranzen und Kriterien für die Oberflächenqualität vor der Auswahl der Prüfkonfiguration getrennt festgelegt werden.
8. So wählen Sie die richtige Maschine zur Oberflächenfehlererkennung aus
Die Auswahl sollte bei den Prüfanforderungen beginnen und nicht allein bei der Kamera oder der KI-Technologie.
1. Zieldefekte definieren
Listen Sie alle relevanten Fehlertypen auf und legen Sie die kleinste relevante Größe, Position, Schwere und die Abnahmekriterien fest.
Stellen Sie nach Möglichkeit Beispiele akzeptabler und fehlerhafter Teile bereit.
2. Werkstoff und Oberflächenbeschaffenheit bestimmen
Metall, Kunststoff, Gummi, Keramik, Glas und beschichtete Werkstoffe reagieren unterschiedlich auf Licht.
Die Prüflösung sollte Reflexionsgrad, Transparenz, Farbe, Textur und erwartete Oberflächenabweichungen berücksichtigen.
3. Erforderliche Prüfabdeckung festlegen
Bestimmen Sie, welche Flächen geprüft werden müssen: Oberseite, Unterseite, Seiten, Kanten, Bohrungen, Nuten oder andere Merkmale.
Die Maschine benötigt möglicherweise mehrere Kameras, eine Bauteildrehung, spezielle Aufnahmen oder zusätzliche Prüfstationen.
4. Produktionsleistung bestimmen
Legen Sie die erforderliche Stückzahl pro Minute oder Stunde fest und berücksichtigen Sie normale Produktionsschwankungen sowie nachgelagerte Handhabungsgrenzen.
Die Prüfgeschwindigkeit sollte anhand des vollständigen Systems validiert werden und nicht allein anhand der theoretischen Aufnahmegeschwindigkeit der Kamera.
5. Erkennungsleistung und Falschausschuss definieren
Legen Sie die akzeptable Erkennungsleistung und die maximal tolerierbare Falschausschussquote fest.
Ein Falschausschuss liegt vor, wenn ein gutes Teil fälschlich als fehlerhaft eingestuft wird. Ein übersehener Fehler liegt vor, wenn ein fehlerhaftes Teil fälschlich freigegeben wird.
Beide Kennzahlen sollten anhand repräsentativer Muster und vereinbarter Prüfverfahren gemessen werden.
6. Integrationsanforderungen prüfen
Klären Sie, ob das System automatische Zuführung, Sortierung, Rezeptwechsel, Prüfprotokolle, Barcode-Erkennung oder eine Anbindung an ein MES benötigt.
Diese Anforderungen beeinflussen Maschinenlayout, Steuerung, Taktzeit und Gesamtprojektkosten.
7. Eine Machbarkeitsprüfung mit Musterteilen anfordern
Eine praxisnahe Bewertung sollte reale Bauteile, repräsentative Fehler und vereinbarte Abnahmekriterien verwenden.
Die Bewertung sollte dokumentieren:
- Welche Fehler erkannt werden können.
- Welche Oberflächen abgedeckt werden und wo Sichtschatten bestehen.
- Welche Taktleistung mit der vorgeschlagenen Konfiguration erreichbar ist.
- Welche Erkennungsleistung und Falschausschussquote im Testsatz erzielt werden.
- Welche Messfähigkeit gegebenenfalls erreicht wird.
- Welche Anforderungen für Handhabung, Sortierung und Integration bestehen.
Dies bietet eine zuverlässigere Grundlage für die Auswahl der Anlage als ein alleiniger Vergleich beworbener Kameraauflösungen oder KI-Funktionen.
9. Welche Faktoren bestimmen die Kosten einer Maschine zur Oberflächenfehlererkennung?
Die Kosten einer automatisierten Prüfmaschine hängen von der Anwendung und dem erforderlichen Grad der kundenspezifischen Anpassung ab.
Wichtige Kostenfaktoren sind:
- Bauteilgeometrie und Werkstoff.
- Anzahl und Art der zu erkennenden Fehler.
- Konfiguration von Kamera, Objektiv und Beleuchtung.
- Anzahl der Ansichten oder Prüfstationen.
- Erforderlicher Produktionsdurchsatz.
- Entwicklung und Validierung des KI-Modells.
- Zuführ- und automatische Sortiermechanismen.
- Rückverfolgbarkeit und Integration in Fabriksysteme.
- Installation, Inbetriebnahme und laufender Support.
Ein System, das eine einzelne sichtbare Oberfläche eines stabil positionierten Bauteils prüft, kann ganz andere Anforderungen haben als eine Maschine, die bei hoher Geschwindigkeit alle Seiten eines kleinen, reflektierenden Bauteils kontrolliert.
Für ein aussagekräftiges Angebot sollten Sie eine Bauteilzeichnung, Beispielbilder, Angaben zu den Zieldefekten, die Produktionsrate und die erforderliche Prüfabdeckung bereitstellen.
10. Häufig gestellte Fragen
Was ist eine Maschine zur Oberflächenfehlererkennung?
Eine Maschine zur Oberflächenfehlererkennung ist ein automatisiertes optisches Prüfsystem, das Kameras, Beleuchtung und Bildanalyse-Software verwendet, um Oberflächenfehler wie Kratzer, Risse, Dellen, Poren, Flecken und Beschichtungsfehler zu erkennen.
Kann KI Kratzer und Risse an Metallteilen erkennen?
KI kann sichtbare Kratzer und Risse klassifizieren, wenn das optische System genügend Bildinformationen erfasst und das Modell angemessen trainiert und validiert wurde. Die Erkennbarkeit hängt von Fehlergröße, Kontrast, Oberflächenbeschaffenheit, Beleuchtung und Kameraauflösung ab. Unter der Oberfläche liegende Fehler können andere Prüfverfahren erfordern.
Was ist der Unterschied zwischen KI-Prüfung und klassischer Bildverarbeitung?
Klassische Bildverarbeitung nutzt üblicherweise konfigurierte Regeln, Schwellenwerte und geometrische Algorithmen. KI-Prüfung lernt visuelle Muster aus Beispieldaten und kann bei komplexen oder variablen Fehlerbildern nützlich sein. Beide Ansätze lassen sich in einem Prüfsystem kombinieren.
Kann eine Maschine sowohl Oberflächenfehler als auch Maßabweichungen erkennen?
Ja, sofern die Maschine für beide Aufgaben ausgelegt ist. Die erforderlichen Kameras, Optiken, Beleuchtung, Kalibrierung und Software hängen von den zu prüfenden Abmessungen und Fehlertypen ab.
Kann eine Maschine zur Oberflächenfehlererkennung die gesamte Produktion prüfen?
Ein passend integriertes Inline-System kann so ausgelegt werden, dass jedes durchlaufende Teil geprüft wird. Eine vollständige Prüfabdeckung und zuverlässige Leistung hängen von stabiler Handhabung, Produktionsgeschwindigkeit, optischem Zugang und validierter Prüfleistung ab.
Wie prüft man Kratzer auf reflektierendem Metall?
Reflektierende Metalle erfordern häufig kontrollierte Beleuchtung, geeignete Kamerawinkel und eine sorgfältige Begrenzung von Blendreflexionen. Je nach Bauteil können flache, diffuse, koaxiale oder mehrdirektionale Beleuchtungsarten getestet werden. Die Konfiguration sollte anhand realer Musterteile validiert werden.
Wie lässt sich feststellen, ob ein Bauteil für die KI-gestützte Oberflächenprüfung geeignet ist?
Stellen Sie repräsentative Gutteile, nach Möglichkeit fehlerhafte Muster, Zeichnungen, Fehlerbeschreibungen, den erforderlichen Durchsatz und die Prüfkriterien bereit. Eine technische Machbarkeitsprüfung hilft festzustellen, ob die Zieldefekte optisch erkennbar sind und welche Konfiguration geeignet ist.
11. Fordern Sie eine kundenspezifische Lösung zur Oberflächenfehlerprüfung an
Jedes Bauteil stellt andere Anforderungen an die Prüfung. Eine Beleuchtung, die Kratzer auf poliertem Stahl sichtbar macht, funktioniert möglicherweise nicht bei schwarzem Gummi, transparentem Kunststoff oder strukturierten Formteilen.
Openex Automation entwickelt kundenspezifische Bildverarbeitungs- und KI-Prüfsysteme auf Grundlage von Bauteilgeometrie, Werkstoff, Oberflächenzustand, Fehlermerkmalen, Produktionsanforderungen und Automatisierungsbedarf.
Unser Engineering-Team unterstützt Sie bei der Bewertung folgender Punkte:
- Ob die gewünschten Fehler optisch erkennbar sind.
- Welche Kamera- und Beleuchtungskonfiguration geeignet ist.
- Ob KI, klassische Bildverarbeitung oder ein hybrider Ansatz sinnvoll ist.
- Wie viele Prüfansichten benötigt werden.
- Wie sich Prüfung und Sortierung in Ihren Produktionsprozess integrieren lassen.
Möchten Sie Ihr Bauteil prüfen lassen? Senden Sie uns Ihre Bauteilzeichnung, Fotos, Fehlermuster und die gewünschte Produktionsrate.
Kontaktieren Sie Openex Automation, um Ihre Anforderungen an die Oberflächenprüfung zu besprechen und ein kundenspezifisches technisches Angebot anzufordern.
E-Mail: sales-auto@openex.com.cn
Telefon: +86 186 5928 0806
Die endgültige Erkennungsleistung und der erreichbare Durchsatz müssen durch anwendungsspezifische Tests bestätigt werden.