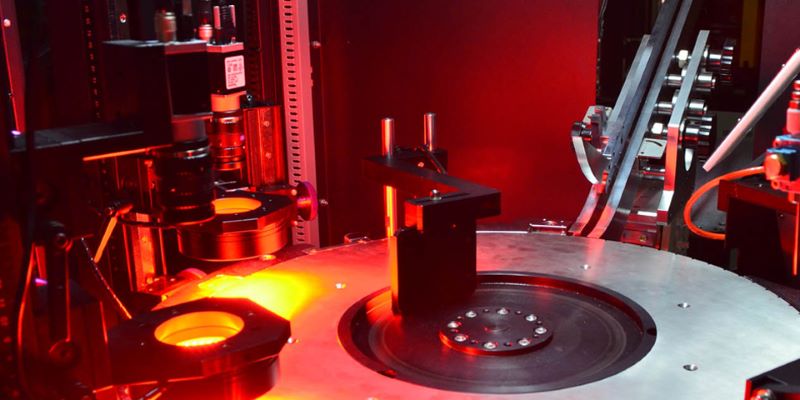
Машина для обнаружения поверхностных дефектов: принцип работы и преимущества
Машина для обнаружения поверхностных дефектов: принцип работы и преимущества
Машина для обнаружения поверхностных дефектов — это автоматизированная система контроля, которая использует промышленные камеры, управляемое освещение, программное обеспечение для обработки изображений и, при необходимости, искусственный интеллект (ИИ) для выявления дефектов поверхности изготовленных деталей.
Такие системы помогают обнаруживать царапины, трещины, вмятины, раковины, заусенцы, пятна, неоднородности покрытий и загрязнения. В зависимости от геометрии детали и требований к контролю система может проверять одну или несколько поверхностей компонента и автоматически классифицировать детали как годные или дефектные.
В условиях крупносерийного производства автоматизированный контроль поверхности позволяет снизить зависимость от ручного визуального осмотра, повысить стабильность результатов и предотвратить попадание дефектных изделий на последующие производственные этапы или к заказчику.
Openex Automation разрабатывает индивидуальные системы контроля на основе ИИ и машинного зрения для промышленных компонентов. Конфигурация оборудования адаптируется к материалу и геометрии детали, состоянию поверхности, типам дефектов, производительности линии и требуемой зоне контроля.
В этом руководстве рассматриваются принцип работы машин для обнаружения поверхностных дефектов, типы выявляемых дефектов, преимущества ИИ и критерии выбора подходящей системы.
Краткий ответ: что такое машина для обнаружения поверхностных дефектов?
Машина для обнаружения поверхностных дефектов — это система оптического контроля, которая получает изображения изделия и анализирует их, чтобы выявить отклонения поверхности от заранее установленных требований к качеству.
Типичная система включает следующие компоненты:
- Промышленные камеры и объективы для получения детализированных изображений проверяемых деталей.
- Специализированное освещение для повышения видимости целевых дефектов.
- Программное обеспечение машинного зрения для обработки изображений и проверки заданных критериев.
- Распознавание дефектов с помощью ИИ, если оно необходимо для классификации сложных или изменчивых поверхностных аномалий.
- Автоматизированную подачу и сортировку, если система интегрирована в инспекционную линию.
Фактические возможности обнаружения зависят от размера дефекта, его контраста, отражательной способности поверхности, материала, положения детали, разрешения изображения, освещения и алгоритмов анализа. Возможности системы необходимо подтверждать испытаниями на репрезентативных образцах с использованием согласованных критериев приемки.
1. Почему обнаружение поверхностных дефектов важно в производстве
Поверхностные дефекты могут влиять на внешний вид изделия, качество сборки, герметичность, коррозионную стойкость, усталостную прочность и общую надежность продукции. Последствия зависят от типа компонента, расположения и серьезности дефекта, а также от условий эксплуатации изделия.
Например, царапина на декоративном пластиковом корпусе может ухудшить внешний вид, тогда как трещина в несущем металлическом компоненте может указывать на более серьезную проблему с его структурной целостностью. Дефект на уплотнительной поверхности резиновой детали способен нарушить герметичность, даже если при обычном освещении его трудно заметить.
При выпуске больших партий изделий ручного осмотра и выборочного контроля может быть недостаточно для обеспечения стабильного качества.
Автоматизированный контроль поверхности помогает производителям:
- Более стабильно проверять детали в процессе производства.
- Выявлять заданные дефекты до отгрузки или сборки.
- Снижать зависимость от повторяющихся операций ручного визуального контроля.
- Автоматически отделять дефектные изделия при наличии системы сортировки.
- Сохранять результаты проверок для анализа качества, если предусмотрена регистрация данных.
- Выявлять повторяющиеся дефекты, которые могут указывать на проблемы на предыдущих этапах производства.
Важно учитывать, что автоматизированный оптический контроль не заменяет все остальные методы проверки качества. Внутренние трещины, подповерхностные дефекты, химический состав материала и другие свойства, которые невозможно увидеть оптическими средствами, могут требовать неразрушающего контроля или специализированных методов измерения.
2. Какие поверхностные дефекты обнаруживает машинное зрение
Первый этап разработки системы обнаружения поверхностных дефектов — определение дефектов, имеющих значение для конкретного изделия.
Разные дефекты проявляются по-разному. Одни выглядят как темные или светлые линии, другие — как неоднородные области, изменения текстуры, потеря материала или отклонения цвета.
2.1. Царапины и следы истирания
Царапины представляют собой узкие следы, нарушающие исходный внешний вид поверхности. Они могут возникать при обработке, транспортировке, трении, контакте деталей или погрузочно-разгрузочных операциях.
К типичным объектам контроля относятся:
- Линейные царапины на металлических поверхностях.
- Следы истирания на полированных компонентах.
- Царапины на окрашенных деталях и изделиях с защитным покрытием.
- Повреждения внешней поверхности пластиковых корпусов.
- Направленные следы, отличающиеся от предусмотренной текстуры поверхности.
Обнаружение царапин может быть затруднено, если дефект неглубокий или отражает свет почти так же, как окружающая поверхность. В зависимости от материала и характера дефекта могут помочь низкоугловое освещение, темнопольная подсветка или освещение с нескольких направлений.
2.2. Трещины и поверхностные разрушения
Трещины могут выглядеть как тонкие линии, разветвленные узоры или неровные нарушения целостности поверхности.
Контроль может применяться к металлическим деталям, формованным пластиковым изделиям, резиновым компонентам и другим продуктам, для которых поверхностные трещины являются значимым критерием качества.
Системы машинного зрения на основе ИИ могут распознавать сложные формы трещин, если доступны репрезентативные изображения для обучения и проверки модели. Однако обнаружение зависит от того, насколько отчетливо трещина видна на полученных изображениях. Для подповерхностных или оптически невидимых трещин требуется подходящий альтернативный метод контроля.
2.3. Вмятины, раковины и локальные углубления
Вмятины и раковины вызывают локальные изменения формы или внешнего вида поверхности. Они могут возникать при формовании, механической обработке, транспортировке или переработке материала.
Машинное зрение может выявлять такие дефекты по изменениям затенения, контуров, отражений или текстуры.
При проверке отражающих металлических деталей особенно важно правильно организовать освещение, поскольку одна и та же вмятина может выглядеть совершенно по-разному при разных углах падения света.
Если необходимо количественно измерять глубину дефекта, может потребоваться система трехмерного машинного зрения или другая подходящая измерительная технология.
2.4. Заусенцы и излишки материала
Заусенцы — это нежелательные выступы материала, которые могут оставаться после механической обработки, штамповки, сверления или резки. Излишки материала способны затруднять сборку или создавать острые кромки.
Системы визуального контроля могут обнаруживать заметные заусенцы по краям, отверстиям, пазам и обработанным элементам. Угол съемки и разрешение изображения должны соответствовать размеру и расположению дефекта.
Для выявления очень мелких заусенцев или дефектов, скрытых за элементами геометрии детали, могут потребоваться дополнительные ракурсы камеры или специализированные методы измерения.
2.5. Дефекты покрытий, гальванического покрытия и цвета
В процессе нанесения покрытий и финишной обработки могут возникать следующие дефекты:
- Неравномерное нанесение покрытия.
- Изменение или неоднородность цвета.
- Пузыри и видимое отслаивание.
- Пятна и загрязнения.
- Локальные повреждения покрытия.
- Следы окисления или коррозии.
Цветные камеры, контролируемое освещение и классификация с помощью ИИ могут быть полезны, если дефекты определяются по цвету или внешнему виду. Для металлических и глянцевых покрытий необходимо тщательно контролировать отражения, чтобы отличать реальные дефекты от изменений изображения, вызванных освещением.
2.6. Посторонние частицы и загрязнения поверхности
Пыль, масляные пятна, волокна, металлические частицы и другие загрязнения могут ухудшать внешний вид изделия или влиять на его функциональность.
Возможность обнаружения зависит от размера, цвета, контраста и расположения загрязнения, а также от материала под ним. Для прозрачных, полупрозрачных, темных или сильно отражающих поверхностей могут потребоваться специализированные схемы освещения и съемки.
Справочная таблица по обнаружению поверхностных дефектов
| Тип дефекта | Типичные визуальные признаки | Возможный метод контроля |
|---|---|---|
| Царапины | Линейные следы или изменения отражения | Направленное освещение, съемка под разными углами, классификация с помощью ИИ |
| Трещины | Тонкие линии или неровные нарушения поверхности | Съемка высокого разрешения, контролируемое освещение, распознавание с помощью ИИ |
| Вмятины и раковины | Локальные изменения затенения или контуров | Косое освещение, анализ контуров или 3D-измерение |
| Заусенцы | Выступы вдоль кромок или отверстий | Съемка кромок, анализ силуэта, несколько ракурсов камеры |
| Дефекты покрытий | Изменения цвета, текстуры или равномерности покрытия | Контролируемое освещение, цветная съемка, классификация с помощью ИИ |
| Загрязнения | Посторонние частицы, пятна или необычные участки | Освещение для повышения контраста и анализ изображений |
Указанные методы являются возможными подходами, а не гарантией обнаружения любого дефекта. Подходящую конфигурацию необходимо подтвердить с учетом конкретной детали и критериев приемки.
3. Как работает машина для обнаружения поверхностных дефектов
Автоматизированная система контроля поверхности объединяет получение изображений, анализ дефектов и принятие решения о качестве. В производственной среде она также может включать автоматическую подачу деталей, позиционирование, сортировку и сбор данных.
Этап 1. Подача и позиционирование деталей
Компонент поступает на инспекционную станцию с помощью подходящего механизма подачи.
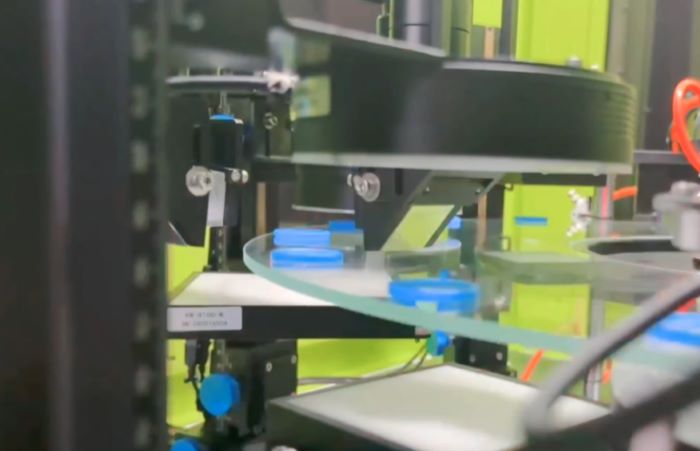
В зависимости от изделия могут использоваться вибрационный питатель, конвейер, индексируемый поворотный стол, стеклянный диск, вращающееся приспособление или специальный механизм подачи.
Стабильное позиционирование имеет большое значение: изменения ориентации или расстояния до камеры могут влиять на изображение и снижать повторяемость результатов контроля.
Для деталей сложной формы система подачи должна обеспечивать доступ к поверхностям, которые необходимо проверить.
Этап 2. Выбор камеры и объектива
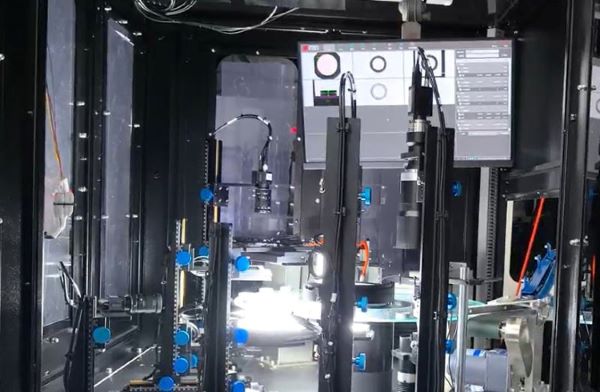
Промышленные камеры получают изображения изделия. Выбор объектива определяет поле зрения, рабочее расстояние, оптическое разрешение и перспективу изображения.
В системе могут использоваться:
- Камеры площадного сканирования для получения отдельных изображений неподвижно расположенных деталей.
- Камеры линейного сканирования для непрерывно движущихся объектов или подходящих задач контроля больших поверхностей.
- Несколько камер для съемки сверху, снизу, сбоку или под косым углом.
- Специализированные оптические конфигурации для мелких элементов или отражающих материалов.
Требуемое разрешение следует рассчитывать исходя из минимального размера значимого дефекта и требований к контролю. Само по себе количество мегапикселей камеры не определяет, сможет ли система надежно обнаруживать нужные дефекты.
Этап 3. Освещение и получение изображений
Освещение — один из наиболее важных факторов при контроле поверхности.
Дефект, который незаметен при равномерном фронтальном освещении, может стать отчетливо видимым при низкоугловой подсветке. И наоборот, отражения от полированной металлической поверхности способны скрыть царапину или создать ложный признак дефекта.
К распространенным вариантам освещения относятся:
- Светлое поле: подходит для общего анализа внешнего вида поверхности и контроля многих геометрических элементов.
- Темное поле: может подчеркивать царапины, кромки и нарушения поверхности, рассеивающие свет.
- Купольное освещение: обеспечивает более рассеянный свет и может быть полезно для отражающих или изогнутых поверхностей.
- Контровое освещение: применяется для контроля силуэта, отверстий, внешнего контура и некоторых геометрических параметров.
- Коаксиальное освещение: подходит для отдельных плоских отражающих поверхностей и соответствующих оптических схем.
Не существует единственного типа освещения, который оптимально подходит для всех дефектов. Инженеры обычно проверяют несколько вариантов освещения на реальных годных и дефектных образцах.
Этап 4. Обработка изображений и анализ дефектов с помощью ИИ
После получения изображения программное обеспечение анализирует его в соответствии с требованиями к контролю.
В зависимости от задачи система может использовать традиционное машинное зрение, глубокое обучение или сочетание этих технологий.
Традиционные алгоритмы часто эффективны для четко определяемых элементов, таких как кромки, размеры, геометрические признаки и предсказуемые дефекты.
Модели ИИ могут быть полезны, если дефекты различаются по форме, текстуре, внешнему виду или расположению и их трудно описать фиксированными правилами обработки изображений.
В соответствии с настроенной логикой система может классифицировать деталь как годную, дефектную или требующую дополнительной проверки.
Этап 5. Принятие решения о качестве и автоматическая сортировка
Результат контроля передается в систему управления оборудованием.
В составе интегрированной инспекционной машины система может управлять выталкивателем, воздушной струей, механическим разделителем или другим механизмом для отделения дефектных деталей от годных.
В зависимости от задачи возможна сортировка по нескольким категориям:
- Годные изделия.
- Изделия с поверхностными дефектами.
- Изделия с отклонениями размеров.
- Детали, требующие повторного контроля.
Правильная синхронизация получения изображений, отслеживания деталей и работы механизма сортировки необходима, чтобы исключить ошибочное отбраковывание соседних изделий.
Этап 6. Сбор данных и совершенствование производственного процесса
Если система поддерживает регистрацию данных, она может сохранять количество проверенных изделий, категории дефектов, долю брака и выбранные изображения.
Эти сведения помогают специалистам по качеству выявлять повторяющиеся дефекты, анализировать изменения производства и оценивать эффективность корректирующих мероприятий.
При соответствующей интеграции результаты контроля можно передавать в заводскую информационную систему или систему управления производственными процессами (MES).
4. Обнаружение поверхностных дефектов с помощью ИИ и традиционного машинного зрения
Традиционное машинное зрение и системы контроля на основе ИИ являются взаимодополняющими технологиями. Выбор подхода зависит от характеристик дефектов, доступности изображений, допустимого уровня ошибок и условий производства.
Традиционное машинное зрение обычно опирается на явно заданные правила, пороговые значения, геометрические измерения и признаки изображения. Глубокое обучение позволяет модели выявлять визуальные закономерности на примерах и может быть полезно при сложном или изменчивом внешнем виде поверхности.
| Критерий | Традиционное машинное зрение | Контроль с помощью ИИ |
|---|---|---|
| Основной подход | Заданные правила и операции обработки изображений | Обучение на репрезентативных изображениях |
| Геометрические измерения | Хорошо подходит для четко определенных кромок и элементов | Может дополнять измерительные алгоритмы; точность измерений требует отдельной проверки |
| Повторяемые дефекты с высоким контрастом | Часто эффективно | Также может быть эффективно |
| Сложный внешний вид поверхности | Может потребовать длительной настройки правил | Может обрабатывать некоторые виды сложных визуальных вариаций |
| Новые типы дефектов | Могут потребоваться новые правила или пороги | Могут потребоваться новые примеры, разметка данных и проверка модели |
| Требования к данным | Часто основывается на оптической настройке и разработанных правилах | Обычно требует репрезентативных данных для обучения и проверки |
| Интерпретируемость | Отдельные правила можно непосредственно анализировать | Объяснить решение модели может быть сложнее |
| Основной критерий выбора | Предсказуемые дефекты и четко определенные измерения | Изменчивые дефекты, для которых полезно обучение на визуальных признаках |
Использование ИИ само по себе не гарантирует более высокую точность. Результаты зависят от качества изображений, обучающих данных, изменчивости дефектов, настройки модели и проверки в реальных производственных условиях.
Во многих случаях особенно эффективен гибридный подход: традиционное машинное зрение используется для измерения размеров и проверки четко определяемой геометрии, а ИИ — для классификации сложных поверхностных дефектов.
5. Как проверять отражающие металлические поверхности
Отражающие материалы относятся к числу наиболее сложных объектов для оптического обнаружения дефектов.
Полированная сталь, алюминий, детали с гальваническим покрытием и механически обработанные металлические компоненты отражают окружающие предметы и источники света. Поэтому одна и та же царапина может выглядеть яркой при одном угле освещения и почти исчезать при другом.
При проектировании надежной системы контроля необходимо учитывать несколько факторов.
Контроль условий освещения
Используйте управляемое освещение, чтобы уменьшить нежелательные отражения и сделать целевые дефекты более заметными.
В зависимости от поверхности инженеры могут проверять низкоугловое, рассеянное, коаксиальное или многопозиционное освещение.
Использование нескольких ракурсов при необходимости
Одна камера не всегда способна выявить дефекты на всех сторонах изогнутой детали или компонента сложной формы.
Дополнительные камеры или вращение детали могут улучшить охват поверхности, если при этом сохраняются необходимое разрешение и допустимое время контроля.
Разделение нормальной текстуры и реальных дефектов
Следы механической обработки, направленная шлифовка, структура материала и обычная текстура поверхности могут быть похожи на царапины.
Модели ИИ способны помогать отличать заданные дефекты от допустимых вариаций, если обучающие и проверочные образцы соответствуют реальным условиям производства.
Проверка на реальных производственных вариациях
Испытания должны включать детали из разных производственных партий, ожидаемые варианты отделки поверхности и нормальные технологические отклонения.
Это помогает определить, способна ли система выявлять целевые дефекты, не отбраковывая при этом чрезмерное количество годных изделий.
6. В каких отраслях применяются машины для обнаружения поверхностных дефектов
Контроль поверхности актуален для всех отраслей, где внешний вид, целостность материала или состояние поверхности являются частью критериев приемки продукции.
Автомобильные компоненты
Металлические и пластиковые автомобильные детали могут проверяться на наличие царапин, трещин, вмятин, заусенцев, дефектов формования и неоднородностей покрытий.
К возможным объектам контроля относятся крепежные элементы, поршневые пальцы, разъемы, фиксаторы, корпуса и другие прецизионные компоненты.
Подробнее: Оборудование Openex для контроля автомобильных деталей.
Крепежные изделия и металлическая фурнитура
Винты, болты, гайки и специальные крепежные изделия могут проверяться на повреждения головки, царапины, трещины, дефекты гальванического покрытия, неполноту элементов и отклонения размеров.
При соответствующей конфигурации контроль поверхности можно объединить с проверкой резьбы и геометрических параметров.
Подробнее: Машина Openex для контроля крепежных изделий.
Резиновые и пластиковые компоненты
Резиновые уплотнения, уплотнительные кольца O-ring, формованные пластиковые детали и композитные изделия могут проверяться на трещины, порезы, облой, загрязнения, изменение цвета и отсутствие материала.
Гибкие материалы могут деформироваться при перемещении, поэтому способ позиционирования деталей и критерии контроля необходимо разрабатывать с учетом этих особенностей.
Подробнее: Оборудование Openex для контроля резиновых и пластиковых деталей.
Электронные компоненты и полупроводники
Электронные компоненты могут проверяться на царапины, трещины, загрязнения, сколы, изменение цвета поверхности и другие видимые дефекты.
Мелкие элементы и отражающие поверхности могут требовать специализированной оптики, управляемого освещения и тщательно проверенной схемы получения изображений.
Подробнее: Оборудование Openex для контроля полупроводников.
7. Обнаружение поверхностных дефектов и контроль размеров: в чем разница
Обнаружение поверхностных дефектов и контроль размеров — взаимосвязанные, но разные задачи.
Обнаружение поверхностных дефектов определяет наличие нежелательных визуальных признаков, таких как царапины, трещины, пятна или раковины.
Контроль размеров измеряет геометрические параметры — длину, ширину, диаметр, положение отверстий, контур или толщину — и сравнивает результаты с заданными допусками.
Комбинированная система может выполнять обе задачи, если оптическая конфигурация, камеры, калибровка, программное обеспечение и механизм подачи соответствуют установленным требованиям.
Например, для металлической автомобильной детали может потребоваться одновременно проверить поверхность на наличие царапин и измерить наружный диаметр.
Однако обнаружение поверхностных дефектов само по себе не подтверждает точность размеров, а система измерения геометрии не обязательно выявляет все поверхностные аномалии.
Если требуются обе функции, определите допуски размеров и критерии приемки поверхности отдельно до выбора конфигурации оборудования.
8. Как выбрать подходящую машину для обнаружения поверхностных дефектов
Выбор оборудования следует начинать с определения требований к контролю, а не только с выбора камеры или технологии ИИ.
1. Определите целевые дефекты
Составьте список дефектов и укажите минимальный значимый размер, расположение, степень выраженности и критерии приемки для каждого из них.
По возможности предоставьте образцы годных и дефектных деталей.
2. Определите материал и состояние поверхности
Металл, пластик, резина, керамика, стекло и материалы с покрытиями по-разному взаимодействуют со светом.
При проектировании контроля необходимо учитывать отражательную способность, прозрачность, цвет, текстуру и ожидаемые вариации поверхности.
3. Определите требуемую зону контроля
Укажите, какие поверхности необходимо проверять: верхнюю, нижнюю, боковые стороны, кромки, отверстия, канавки или другие элементы.
Машине могут потребоваться несколько камер, вращение детали, специальные приспособления или дополнительные инспекционные станции.
4. Установите требования к производительности
Определите необходимую производительность в деталях в минуту или час с учетом нормальных колебаний производственного процесса и ограничений последующих операций.
Скорость контроля необходимо проверять на всей системе в сборе, а не только по теоретической частоте получения изображений камерой.
5. Определите критерии обнаружения и ложной отбраковки
Заранее согласуйте требуемую эффективность обнаружения и максимально допустимую долю ложной отбраковки.
Ложная отбраковка возникает, когда годная деталь ошибочно классифицируется как дефектная. Пропуск дефекта происходит, когда дефектная деталь ошибочно принимается как годная.
Оба показателя следует измерять на репрезентативных образцах с использованием согласованной методики испытаний.
6. Оцените требования к интеграции
Определите, нужны ли автоматическая подача, сортировка, смена рецептов контроля, сохранение результатов, считывание штрихкодов или подключение к MES.
Требования к интеграции влияют на компоновку оборудования, систему управления, время цикла и общую стоимость проекта.
7. Запросите испытания на образцах
Практическая оценка должна проводиться на реальных компонентах с репрезентативными дефектами и согласованными критериями приемки.
В отчете об испытаниях следует зафиксировать:
- Какие дефекты могут быть обнаружены.
- Какие поверхности доступны для контроля и какие зоны остаются вне обзора.
- Какую производительность обеспечивает предлагаемая конфигурация.
- Показатели обнаружения дефектов и ложной отбраковки на тестовой выборке.
- Возможности измерений, если они предусмотрены.
- Требования к подаче, сортировке и интеграции.
Такой подход дает более надежную основу для выбора оборудования, чем сравнение заявленного разрешения камер или количества функций ИИ.
9. От чего зависит стоимость машины для обнаружения поверхностных дефектов
Стоимость автоматизированной инспекционной машины зависит от конкретной задачи и степени необходимой индивидуальной разработки.
К основным факторам стоимости относятся:
- Геометрия детали и материал.
- Количество и типы дефектов, которые необходимо обнаруживать.
- Конфигурация камер, объективов и освещения.
- Количество ракурсов или инспекционных станций.
- Требуемая производительность.
- Разработка и проверка модели ИИ.
- Механизмы подачи и автоматической сортировки.
- Интеграция систем прослеживаемости и заводского программного обеспечения.
- Установка, ввод в эксплуатацию и последующая техническая поддержка.
Система для контроля одной доступной поверхности стабильной по форме детали может существенно отличаться по требованиям от машины, которая проверяет все стороны небольшого отражающего компонента на высокой скорости.
Для подготовки обоснованного коммерческого предложения предоставьте чертеж детали, фотографии или образцы, описание целевых дефектов, требуемую производительность и необходимую зону контроля.
10. Часто задаваемые вопросы
Что такое машина для обнаружения поверхностных дефектов?
Это автоматизированная система оптического контроля, использующая камеры, освещение и программное обеспечение для анализа изображений, чтобы выявлять такие дефекты поверхности, как царапины, трещины, вмятины, раковины, пятна и дефекты покрытий.
Может ли ИИ обнаруживать царапины и трещины на металлических деталях?
ИИ может классифицировать видимые царапины и трещины, если оптическая система получает достаточно информации, а модель должным образом обучена и проверена. Обнаружение зависит от размера дефекта, контраста, состояния поверхности, освещения и разрешения камеры. Для подповерхностных дефектов могут потребоваться другие методы контроля.
В чем разница между контролем с помощью ИИ и традиционным машинным зрением?
Традиционное машинное зрение обычно использует заданные правила, пороговые значения и геометрические алгоритмы. Системы ИИ обучаются распознавать визуальные закономерности по примерам и могут быть полезны для сложных или изменчивых дефектов. Обе технологии можно объединить в одной инспекционной системе.
Может ли одна машина обнаруживать поверхностные дефекты и отклонения размеров?
Да, если оборудование спроектировано для выполнения обеих задач. Требуемые камеры, оптика, освещение, калибровка и программное обеспечение зависят от измеряемых параметров и типов дефектов.
Может ли машина для обнаружения поверхностных дефектов проверять 100% продукции?
Правильно интегрированная система контроля непосредственно на производственной линии может быть спроектирована для проверки каждой проходящей через нее детали. Полный охват и стабильность результатов зависят от качества позиционирования, скорости производства, оптической доступности поверхностей и подтвержденных характеристик системы.
Как проверять царапины на отражающем металле?
Для отражающего металла часто необходимы контролируемое освещение, подходящие углы съемки и тщательное управление бликами. В зависимости от детали инженеры могут испытывать низкоугловое, рассеянное, коаксиальное или многопозиционное освещение. Оптимальную конфигурацию следует проверять на реальных образцах.
Как определить, подходит ли моя деталь для контроля поверхности с помощью ИИ?
Предоставьте образцы годных деталей, дефектные образцы при наличии, чертежи, описание дефектов, требуемую производительность и критерии контроля. Инженерные испытания помогут определить, можно ли оптически обнаружить необходимые дефекты и какая конфигурация оборудования подойдет для задачи.
11. Закажите индивидуальное решение для обнаружения поверхностных дефектов
Каждый компонент создает свои задачи для системы контроля. Освещение, которое позволяет выявлять царапины на полированной стали, может не подойти для черной резины, прозрачного пластика или текстурированных формованных деталей.
Openex Automation разрабатывает индивидуальные системы машинного зрения и контроля на основе ИИ с учетом геометрии компонентов, материала, состояния поверхности, характеристик дефектов, производственных требований и потребностей автоматизации.
Наша инженерная команда поможет оценить:
- Можно ли оптически обнаружить целевые дефекты.
- Какие камеры и схема освещения подходят для задачи.
- Что лучше использовать: ИИ, традиционное машинное зрение или гибридный подход.
- Сколько ракурсов контроля необходимо.
- Как интегрировать контроль и сортировку в существующий производственный процесс.
Хотите проверить пригодность вашей детали для автоматизированного контроля? Отправьте нам чертеж компонента, фотографии, образцы дефектов и требуемую производительность.
Свяжитесь с Openex Automation, чтобы обсудить требования к контролю поверхности и запросить индивидуальное техническое предложение.
Электронная почта: sales-auto@openex.com.cn
Телефон: +86 186 5928 0806
Фактические показатели обнаружения дефектов и производительность должны быть подтверждены испытаниями для конкретного применения.