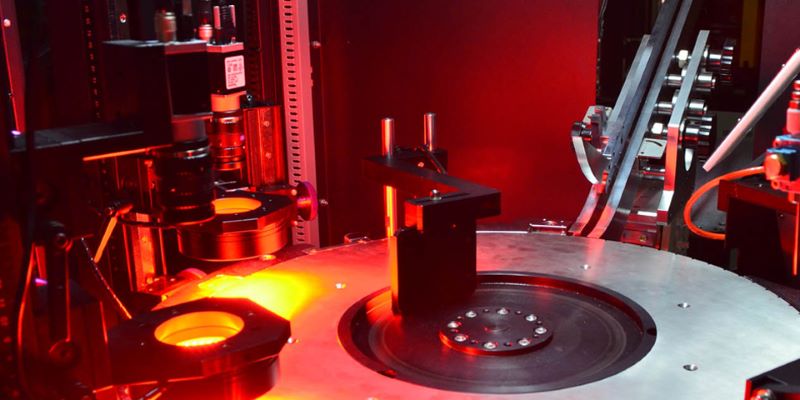
Máquina de detección de defectos superficiales: cómo funciona y por qué es importante
Máquina de detección de defectos superficiales: cómo funciona y por qué es importante
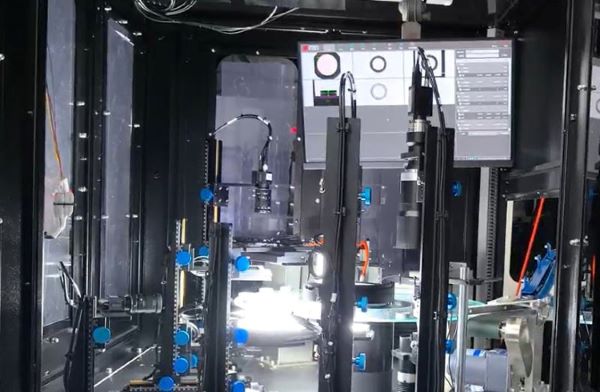
Una máquina de detección de defectos superficiales es un sistema de inspección automatizada que utiliza cámaras industriales, iluminación controlada, software de procesamiento de imágenes y, cuando corresponde, inteligencia artificial (IA) para identificar imperfecciones en la superficie de componentes manufacturados.
Estos sistemas ayudan a detectar defectos como arañazos, grietas, abolladuras, picaduras, manchas, rebabas, irregularidades en los recubrimientos y contaminación del material. Según la geometría de la pieza y los requisitos de inspección, un sistema puede inspeccionar una o varias caras de un componente y clasificar automáticamente las piezas como aceptables o defectuosas.
En la fabricación de grandes volúmenes, la inspección superficial automatizada puede reducir la dependencia de las comprobaciones visuales manuales, mejorar la uniformidad de la inspección y ayudar a evitar que los productos defectuosos lleguen a procesos posteriores o a los clientes.
Openex Automation desarrolla sistemas personalizados de inspección por visión con IA para componentes industriales. La configuración de inspección puede adaptarse al material, la geometría, el acabado superficial, los tipos de defectos objetivo, la velocidad de producción y la cobertura de inspección requerida.
Esta guía explica cómo funcionan las máquinas de detección de defectos superficiales, qué defectos pueden identificar, cómo mejora la inspección con IA y cómo pueden seleccionar los fabricantes un sistema adecuado.
Respuesta rápida: ¿qué es una máquina de detección de defectos superficiales?
Una máquina de detección de defectos superficiales es un sistema de inspección óptica que captura imágenes de un producto y las analiza para identificar condiciones superficiales que no cumplen los requisitos de calidad predefinidos.
Un sistema típico combina:
- Cámaras y lentes industriales para capturar imágenes detalladas de la pieza inspeccionada.
- Iluminación especializada para hacer visibles los defectos relevantes.
- Software de visión artificial para procesar las imágenes y evaluar los criterios de inspección.
- Reconocimiento de defectos basado en IA, cuando resulta apropiado, para clasificar anomalías superficiales complejas o variables.
- Manipulación y clasificación automáticas para separar las piezas aceptadas de las rechazadas en una máquina de inspección integrada.
La capacidad real de detección del sistema depende del tamaño y el contraste del defecto, la reflectividad de la superficie, el material, el posicionamiento de la pieza, la resolución de imagen, la iluminación y el algoritmo de inspección. Cada aplicación debe validarse con muestras representativas y criterios de aceptación acordados.
1. Por qué es importante detectar defectos superficiales en la fabricación
Los defectos superficiales pueden afectar al aspecto del producto, el montaje, la estanqueidad, la resistencia a la corrosión, el comportamiento frente a la fatiga y la fiabilidad general. Las consecuencias dependen del componente, de la ubicación y gravedad del defecto y de la aplicación prevista.
Por ejemplo, un arañazo en una carcasa de plástico de acabado estético puede afectar a la apariencia, mientras que una grieta en un componente metálico sometido a carga puede indicar un problema estructural más serio. Un defecto en la superficie de sellado de una pieza de caucho puede comprometer la estanqueidad aunque resulte difícil de ver con iluminación convencional.
La inspección manual y los controles por muestreo pueden ser insuficientes cuando los fabricantes producen grandes cantidades de piezas con requisitos de calidad uniformes.
La inspección superficial automatizada ayuda a los fabricantes a:
- Inspeccionar las piezas de producción de manera más uniforme.
- Detectar los defectos especificados antes del envío o del montaje.
- Reducir la dependencia de comprobaciones visuales manuales y repetitivas.
- Separar automáticamente las piezas defectuosas cuando el sistema está conectado a un mecanismo de clasificación.
- Registrar los resultados de inspección para facilitar el análisis de calidad, si se configura el registro de datos.
- Identificar patrones de defectos recurrentes que puedan indicar problemas en procesos anteriores.
Es importante señalar que la inspección óptica automatizada no sustituye todos los tipos de pruebas de calidad. Las grietas internas, los defectos subsuperficiales, la composición del material y otras propiedades que no pueden observarse ópticamente pueden requerir ensayos no destructivos u otros métodos de medición especializados.
2. Defectos superficiales comunes que detecta la visión artificial
El primer paso para diseñar una máquina de detección de defectos superficiales es definir los defectos relevantes para el producto específico.
Los distintos defectos presentan características visuales diferentes. Algunos aparecen como líneas oscuras o brillantes, mientras que otros se muestran como zonas irregulares, cambios de textura, pérdida de material o variaciones de color.
2.1 Arañazos y marcas de abrasión
Los arañazos son marcas estrechas que alteran el aspecto original de una superficie. Pueden deberse a la manipulación, el mecanizado, la fricción, el transporte o el contacto entre componentes.
Los objetivos de inspección habituales incluyen:
- Arañazos lineales en superficies metálicas.
- Marcas de abrasión en componentes pulidos.
- Arañazos en piezas recubiertas o pintadas.
- Arañazos estéticos en carcasas de plástico.
- Marcas direccionales que difieren del acabado superficial esperado.
La detección de arañazos puede resultar difícil cuando el defecto es poco profundo o su reflectividad es similar a la de la superficie circundante. La iluminación de ángulo bajo, la iluminación de campo oscuro o varias direcciones de iluminación pueden mejorar la visibilidad, según la superficie.
2.2 Grietas y fracturas superficiales
Las grietas pueden aparecer como líneas finas, patrones ramificados o discontinuidades irregulares.
Las aplicaciones pueden incluir la inspección de componentes metálicos, piezas de plástico moldeado, componentes de caucho y otros productos en los que las grietas superficiales constituyen un criterio de calidad definido.
La visión con IA puede ayudar a reconocer patrones complejos de grietas cuando se dispone de imágenes de entrenamiento representativas. Sin embargo, la capacidad para detectar una grieta depende de que esta sea visible en las imágenes capturadas. Las grietas subsuperficiales o invisibles ópticamente requieren un método de inspección alternativo adecuado.
2.3 Abolladuras, picaduras y hendiduras superficiales
Las abolladuras y las picaduras producen cambios localizados en la forma o el aspecto de la superficie. Pueden aparecer durante el conformado, el mecanizado, la manipulación o el procesamiento del material.
La visión artificial puede identificar estos defectos mediante cambios en el sombreado, los contornos, los reflejos o la textura.
En las piezas metálicas reflectantes, la disposición de la iluminación es especialmente importante porque una misma hendidura puede verse de forma muy distinta según el ángulo de iluminación.
Si es necesario medir cuantitativamente la profundidad del defecto, puede requerirse un sistema de visión 3D u otra tecnología de metrología adecuada.
2.4 Rebabas y exceso de material
Las rebabas son proyecciones de material no deseadas que pueden quedar después del mecanizado, estampado, taladrado o corte. El exceso de material puede interferir con el montaje o crear bordes afilados.
La inspección por visión puede detectar rebabas visibles en bordes, orificios, ranuras o características mecanizadas. El ángulo de la cámara y la resolución de imagen deben ser adecuados para el tamaño y la ubicación de la rebaba.
Para rebabas muy pequeñas o defectos ocultos detrás de una característica de la pieza, pueden ser necesarias vistas de cámara adicionales o métodos de medición especializados.
2.5 Defectos de recubrimiento, galvanizado y color
Los procesos de acabado superficial pueden producir defectos como:
- Cobertura irregular del recubrimiento.
- Decoloración o variaciones de color.
- Ampollas y desprendimientos visibles.
- Manchas y contaminación.
- Daños localizados en el recubrimiento.
- Marcas de oxidación o corrosión.
Las cámaras en color, la iluminación controlada y la clasificación mediante IA pueden ser útiles cuando los defectos se identifican por el color o el aspecto. Los recubrimientos metálicos y brillantes suelen requerir un control cuidadoso de los reflejos para distinguir los defectos reales de las variaciones normales de iluminación.
2.6 Partículas extrañas y contaminación superficial
El polvo, las manchas de aceite, las fibras, las partículas metálicas y otros contaminantes pueden afectar al aspecto o al funcionamiento del producto.
La viabilidad de detectar la contaminación depende de su tamaño, color, contraste, ubicación y del material subyacente. Las superficies transparentes, translúcidas, oscuras o muy reflectantes pueden requerir configuraciones de imagen especializadas.
Tabla de referencia para la detección de defectos superficiales
Tipo de defecto Característica visual Posible método de habitual inspección
Arañazos Marcas lineales o Iluminación cambios en los reflejos direccional, imágenes desde varios ángulos y clasificación por IA
Grietas Líneas finas o Imágenes de alta discontinuidades resolución, iluminación irregulares controlada y reconocimiento por IA
Abolladuras y picaduras Cambios localizados de Iluminación oblicua, sombreado o contorno análisis de contornos o medición 3D
Rebabas Salientes en bordes u Imágenes de bordes, orificios análisis de silueta y varias vistas de cámara
Defectos de Variaciones de color, Iluminación controlada, recubrimiento textura o cobertura imágenes en color y clasificación por IA
Contaminación Partículas extrañas, Iluminación que aumente manchas o zonas el contraste y inusuales clasificación de imágenes
Estos métodos son posibilidades, no capacidades garantizadas. La configuración adecuada debe confirmarse para el componente objetivo y sus criterios de aceptación.
3. ¿Cómo funciona una máquina de detección de defectos superficiales?
Un sistema automatizado de inspección superficial combina la adquisición de imágenes, el análisis de defectos y una decisión de calidad. En un entorno de producción, también puede incluir alimentación automática, posicionamiento de piezas, clasificación y recopilación de datos.
Paso 1: alimentación y posicionamiento de las piezas
El componente se transfiere a la estación de inspección mediante un mecanismo de manipulación adecuado.
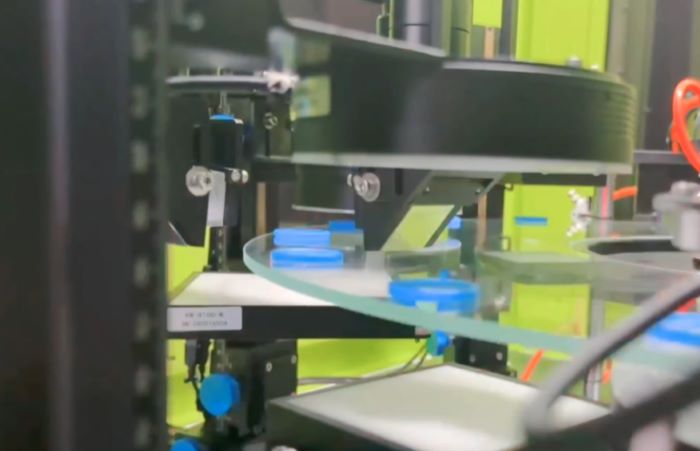
Según el producto, puede utilizarse un alimentador vibratorio, una cinta transportadora, una mesa indexada, un disco de vidrio, un dispositivo giratorio o un mecanismo de manipulación personalizado.
El posicionamiento estable es importante porque los cambios de orientación o distancia pueden alterar la imagen capturada y reducir la uniformidad de la inspección.
En componentes con geometrías complejas, el sistema de manipulación debe exponer las superficies que se necesitan inspeccionar.
Paso 2: selección de cámara y lente
Las cámaras industriales capturan imágenes del producto. La selección de la lente determina el campo de visión, la distancia de trabajo, la resolución óptica y la perspectiva.
Un sistema puede utilizar:
- Cámaras de área para capturar imágenes individuales de piezas posicionadas.
- Cámaras lineales para movimiento continuo o aplicaciones adecuadas de gran superficie.
- Varias cámaras para obtener vistas superiores, inferiores, laterales u oblicuas.
- Configuraciones ópticas especializadas para características pequeñas o materiales reflectantes.
La resolución necesaria debe calcularse a partir del defecto relevante más pequeño y de la tolerancia de inspección. El número de megapíxeles de la cámara, por sí solo, no determina si un defecto puede detectarse de forma fiable.
Paso 3: iluminación y captura de imágenes
La iluminación es uno de los factores más importantes en la inspección de defectos superficiales.
Un defecto invisible con iluminación frontal uniforme puede hacerse evidente con iluminación de ángulo bajo. Por el contrario, los reflejos de una superficie metálica pulida pueden ocultar un arañazo o generar una señal de defecto falsa.
Entre las opciones habituales de iluminación se encuentran:
- Iluminación de campo claro: útil para el aspecto general de la superficie y muchas características dimensionales.
- Iluminación de campo oscuro: puede resaltar arañazos, bordes y discontinuidades superficiales que dispersan la luz.
- Iluminación de cúpula: puede proporcionar una iluminación más difusa para superficies reflectantes o curvas.
- Contraluz: útil para siluetas, orificios, contornos y determinadas comprobaciones dimensionales.
- Iluminación coaxial: útil para ciertas superficies planas y reflectantes y para configuraciones de imagen específicas.
Ningún tipo de iluminación es ideal para todos los defectos. Los ingenieros suelen evaluar varias configuraciones de iluminación utilizando muestras reales aceptables y defectuosas.
Paso 4: procesamiento de imágenes y análisis de defectos mediante IA
Después de capturar las imágenes, el software analiza los datos según los requisitos de inspección.
Según la aplicación, el sistema puede utilizar visión artificial convencional, aprendizaje profundo o una combinación de ambos.
Los algoritmos convencionales suelen ser eficaces para características claramente definidas, como bordes, dimensiones, patrones y defectos previsibles.
Los modelos de IA pueden resultar útiles cuando los defectos varían en forma, textura, aspecto o posición y son difíciles de describir mediante reglas fijas de procesamiento de imágenes.
Según la lógica de decisión configurada, el sistema puede clasificar una pieza como aceptable, defectuosa o pendiente de una revisión adicional.
Paso 5: decisión de calidad y clasificación automática
El resultado de la inspección se envía al sistema de control de la máquina.
En una máquina de inspección integrada, el sistema puede activar un expulsor, un chorro de aire, un desviador mecánico u otro mecanismo de manipulación para separar las piezas defectuosas de las aceptadas.
Según la aplicación, las piezas pueden clasificarse en varias categorías, por ejemplo:
- Productos aceptados.
- Piezas rechazadas por defectos superficiales.
- Piezas rechazadas por defectos dimensionales.
- Piezas que requieren una nueva inspección.
La sincronización correcta entre la captura de imágenes, el seguimiento de las piezas y el mecanismo de clasificación es esencial para evitar que se rechace el componente equivocado.
Paso 6: datos de inspección y mejora de procesos
Cuando se incluye el registro de datos, el sistema puede guardar el número de inspecciones, las categorías de defectos, las tasas de rechazo y determinadas imágenes.
Estos registros pueden ayudar a los equipos de calidad a identificar defectos recurrentes, investigar cambios en la producción y evaluar la eficacia de las acciones correctivas.
Con una integración adecuada, los resultados de inspección también pueden transferirse a un sistema de información de fábrica o a un sistema de ejecución de fabricación (MES).
4. Detección de defectos superficiales con IA frente a la visión artificial tradicional
La visión artificial tradicional y la inspección basada en IA son tecnologías complementarias. La mejor solución depende de las características de los defectos, los datos de imagen disponibles, las tasas de error aceptables y las condiciones de producción.
La visión artificial tradicional suele basarse en reglas configuradas explícitamente, umbrales, mediciones geométricas o características de imagen. El aprendizaje profundo utiliza ejemplos para aprender patrones visuales y puede ser útil cuando las superficies aceptables y defectuosas presentan aspectos complejos o variables.
Criterio Visión artificial Inspección visual tradicional basada en IA
Enfoque básico Reglas explícitas y Patrones aprendidos a operaciones de partir de datos de procesamiento de imagen representativos imágenes
Medición geométrica Adecuada para bordes y Puede complementar los características algoritmos de medición; claramente definidos las mediciones siguen necesitando validación
Defectos repetibles y A menudo eficaz También puede ser de alto contraste eficaz
Aspecto superficial Puede requerir un Puede gestionar algunas complejo ajuste amplio de las variaciones visuales reglas complejas
Nuevos tipos de Pueden requerir nuevas Pueden requerir nuevos defectos reglas o umbrales ejemplos, etiquetado y validación del modelo
Requisitos de datos Suele depender de la Normalmente requiere configuración óptica y datos representativos de reglas diseñadas de entrenamiento y validación
Explicabilidad Las reglas individuales Las decisiones del pueden inspeccionarse modelo pueden ser menos directamente fáciles de interpretar
Criterio de selección Defectos previsibles y Patrones de defectos más adecuado mediciones claramente variables que se definidas benefician de características visuales aprendidas
La IA no garantiza automáticamente una mayor precisión. El rendimiento depende de la calidad de las imágenes, los datos de entrenamiento, la variabilidad de los defectos, la configuración del modelo y la validación en condiciones reales de producción.
Un enfoque híbrido puede ser especialmente eficaz: utilizar visión convencional para mediciones dimensionales y comprobaciones geométricas deterministas, e IA para clasificar defectos superficiales complejos.
5. Cómo inspeccionar superficies metálicas reflectantes
Los materiales reflectantes se encuentran entre los objetivos más difíciles para la detección óptica de defectos.
El acero pulido, el aluminio, los elementos de fijación galvanizados y las piezas metálicas mecanizadas pueden reflejar los objetos y las fuentes de luz de su entorno. Como resultado, un arañazo puede aparecer brillante con un ángulo de iluminación y casi desaparecer con otro.
Un diseño de inspección fiable debe tener en cuenta los siguientes factores.
Controlar el entorno de iluminación
Utilice iluminación controlada para reducir los reflejos no deseados y hacer que destaque el defecto de interés.
Según la superficie, los ingenieros pueden evaluar iluminación de ángulo bajo, difusa, coaxial o multidireccional.
Capturar varias vistas cuando sea necesario
Es posible que una sola cámara no revele defectos en todos los lados de un componente curvo o complejo.
La incorporación de cámaras o la rotación de la pieza puede mejorar la cobertura, siempre que el sistema mantenga una resolución y un tiempo de inspección adecuados.
Distinguir la textura superficial normal de los defectos reales
Las marcas de mecanizado, los patrones de cepillado, el grano y la textura normal pueden parecer arañazos.
Los modelos de IA pueden ayudar a distinguir los defectos especificados de las variaciones aceptables cuando las muestras de entrenamiento y validación representan las condiciones reales de producción.
Validar con variaciones reales de producción
Las pruebas deben incluir piezas de distintos lotes de producción, acabados superficiales previstos y variaciones normales del proceso.
Esto ayuda a determinar si el sistema puede detectar los defectos objetivo sin rechazar una proporción inaceptable de piezas buenas.
6. ¿Qué industrias utilizan máquinas de detección de defectos superficiales?
La inspección superficial es relevante siempre que el aspecto, la integridad del material o el estado de la superficie formen parte de los criterios de aceptación del producto.
Componentes de automoción
Las piezas metálicas y plásticas para automoción pueden necesitar inspección para detectar arañazos, grietas, abolladuras, rebabas, defectos de moldeo e irregularidades en los recubrimientos.
Las aplicaciones pueden incluir elementos de fijación, pasadores de pistón, conectores, clips, carcasas y otros componentes de precisión.
Consulte las máquinas de inspección de componentes de automoción de Openex.
Elementos de fijación y herrajes metálicos
Los tornillos, pernos, tuercas y elementos de fijación especiales pueden necesitar controles de daños en la cabeza, arañazos, grietas, problemas de recubrimiento, características incompletas y desviaciones dimensionales.
La inspección superficial puede combinarse con controles de rosca y dimensiones en un sistema configurado adecuadamente.
Consulte la máquina de inspección de elementos de fijación de Openex.
Componentes de caucho y plástico
Las juntas de caucho, las juntas tóricas, los componentes de plástico moldeado y las piezas compuestas pueden requerir la detección de grietas, cortes, rebabas de moldeo, contaminación, decoloración o material faltante.
Los materiales flexibles pueden deformarse durante la manipulación, por lo que la presentación de las piezas y los criterios de inspección deben diseñarse en consecuencia.
Consulte las soluciones de inspección de piezas de caucho y plástico de Openex.
Componentes electrónicos y semiconductores
Los componentes electrónicos pueden requerir inspección para detectar arañazos, grietas, contaminación, desconchados, decoloración superficial y otros defectos visibles.
Las características pequeñas y las superficies reflectantes pueden exigir ópticas especializadas, iluminación controlada y una adquisición de imágenes cuidadosamente validada.
Consulte las máquinas de inspección de semiconductores de Openex.
7. Detección de defectos superficiales frente a inspección dimensional
La detección de defectos superficiales y la inspección dimensional son tareas relacionadas, pero diferentes.
La detección de defectos superficiales determina si un componente presenta características visuales no deseadas, como arañazos, grietas, manchas o picaduras.
La inspección dimensional mide propiedades geométricas como longitud, anchura, diámetro, posición de orificios, contorno o espesor, y compara las mediciones con las tolerancias especificadas.
Un sistema de inspección combinado puede realizar ambas tareas cuando la disposición de las cámaras, las ópticas, la calibración, el software y el mecanismo de manipulación satisfacen los requisitos.
Por ejemplo, un componente metálico de automoción puede tener que superar tanto una comprobación superficial para detectar arañazos como una comprobación dimensional del diámetro exterior.
Sin embargo, la detección de defectos superficiales por sí sola no demuestra la precisión dimensional, y un sistema de medición dimensional no necesariamente detecta todas las anomalías superficiales.
Para aplicaciones que requieren ambas capacidades, defina por separado las tolerancias dimensionales y los criterios de aceptación superficial antes de seleccionar la configuración de inspección.
8. Cómo elegir la máquina adecuada para detectar defectos superficiales
La selección de una máquina debe comenzar por los requisitos de inspección, no únicamente por la cámara o la tecnología de IA.
1. Defina los defectos objetivo
Enumere cada tipo de defecto y especifique su tamaño mínimo relevante, ubicación, gravedad y criterios de aceptación.
Si es posible, proporcione ejemplos de piezas aceptables y defectuosas.
2. Identifique el material y el acabado superficial de la pieza
El metal, el plástico, el caucho, la cerámica, el vidrio y los materiales recubiertos interactúan con la luz de manera diferente.
El diseño de inspección debe tener en cuenta la reflectividad, la transparencia, el color, la textura y las variaciones superficiales previstas.
3. Determine la cobertura de inspección requerida
Identifique las superficies que deben inspeccionarse: parte superior, parte inferior, laterales, bordes, orificios, ranuras u otras características.
La máquina puede necesitar varias cámaras, rotación de piezas, utillajes especiales o estaciones de inspección adicionales.
4. Establezca el rendimiento de producción requerido
Defina el número de piezas por minuto o por hora que se necesita inspeccionar, incluidas las variaciones normales de producción y las limitaciones de manipulación posteriores.
La velocidad de inspección debe validarse con el sistema completo, no solo con la velocidad teórica de captura de la cámara.
5. Establezca los criterios de detección y de rechazo falso
Defina el rendimiento de detección aceptable y la tasa máxima tolerable de falsos rechazos.
Un falso rechazo ocurre cuando una pieza buena se clasifica incorrectamente como defectuosa. Un defecto no detectado ocurre cuando una pieza defectuosa se acepta por error.
Ambos resultados deben medirse con muestras representativas y procedimientos de prueba acordados.
6. Evalúe los requisitos de integración
Determine si el sistema necesita alimentación automática, clasificación, cambio de recetas, registros de inspección, lectura de códigos de barras o conexión con un MES.
Los requisitos de integración afectan al diseño de la máquina, el control, el tiempo de ciclo y el coste total del proyecto.
7. Solicite una prueba de viabilidad con muestras
Una evaluación práctica debe utilizar componentes reales, defectos representativos y criterios de aceptación acordados.
La evaluación debe documentar:
- Qué defectos pueden detectarse.
- Qué superficies se inspeccionan y dónde existen puntos ciegos.
- El rendimiento alcanzable con la configuración propuesta.
- El rendimiento de detección y los falsos rechazos en el conjunto de prueba.
- La capacidad de medición, cuando corresponda.
- Los requisitos de manipulación, clasificación e integración.
Esta es una base más fiable para seleccionar equipos que comparar únicamente la resolución anunciada de la cámara o las funciones de IA.
9. ¿Qué determina el coste de una máquina de detección de defectos superficiales?
El coste de una máquina de inspección automatizada depende de la aplicación y del grado de personalización necesario.
Entre los factores de coste más importantes se encuentran:
- La geometría y el material de la pieza.
- El número y el tipo de defectos que deben detectarse.
- La configuración de cámaras, lentes e iluminación.
- El número de vistas o estaciones de inspección.
- El rendimiento de producción requerido.
- El desarrollo y la validación del modelo de IA.
- Los mecanismos de alimentación y clasificación automática.
- La trazabilidad y la integración con los sistemas de fábrica.
- La instalación, puesta en marcha y asistencia continua.
Un sistema que inspecciona una única superficie visible de un componente estable puede tener requisitos muy diferentes de los de una máquina que inspecciona todos los lados de un componente pequeño y reflectante a alta velocidad.
Para preparar una propuesta útil, facilite el plano de la pieza, imágenes de muestra, los defectos objetivo, la velocidad de producción y la cobertura de inspección requerida.
10. Preguntas frecuentes
¿Qué es una máquina de detección de defectos superficiales?
Es un sistema de inspección óptica automatizada que utiliza cámaras, iluminación y software de análisis de imágenes para identificar imperfecciones como arañazos, grietas, abolladuras, picaduras, manchas y defectos de recubrimiento.
¿Puede la IA detectar arañazos y grietas en piezas metálicas?
La IA puede clasificar arañazos y grietas visibles cuando el sistema óptico captura información suficiente y el modelo se ha entrenado y validado adecuadamente. La detectabilidad depende del tamaño del defecto, el contraste, el acabado superficial, la iluminación y la resolución de la cámara. Los defectos subsuperficiales pueden requerir otros métodos de inspección.
¿Cuál es la diferencia entre la inspección con IA y la visión artificial tradicional?
La visión artificial tradicional suele utilizar reglas configuradas, umbrales y algoritmos geométricos. La inspección con IA aprende patrones visuales a partir de datos de ejemplo y puede ser útil para defectos de aspecto complejo o variable. Ambos enfoques pueden combinarse en un mismo sistema de inspección.
¿Puede una máquina detectar defectos superficiales y errores dimensionales?
Sí, siempre que la máquina se diseñe para ambas tareas. Las cámaras, ópticas, iluminación, calibración y software necesarios dependen de las dimensiones y los tipos de defectos que se deban inspeccionar.
¿Puede una máquina de detección de defectos superficiales inspeccionar el 100 % de la producción?
Un sistema integrado en línea puede diseñarse para inspeccionar todas las piezas que pasan por él. La cobertura completa y un rendimiento fiable dependen de la estabilidad de la manipulación, la velocidad de producción, el acceso óptico y la validación del sistema de inspección.
¿Cómo se inspeccionan los arañazos en metal reflectante?
El metal reflectante suele requerir iluminación controlada, ángulos de cámara adecuados y una gestión cuidadosa de los reflejos. Según la pieza, los ingenieros pueden evaluar iluminación de ángulo bajo, difusa, coaxial o multidireccional. La configuración debe validarse con muestras reales.
¿Cómo puedo saber si mi pieza es adecuada para la inspección superficial con IA?
Proporcione piezas buenas representativas, muestras defectuosas si están disponibles, planos, descripciones de los defectos, rendimiento requerido y criterios de inspección. Una prueba de viabilidad de ingeniería puede ayudar a determinar si los defectos requeridos son detectables ópticamente y qué configuración resulta adecuada.
11. Solicite una solución personalizada de inspección de defectos superficiales
Cada componente plantea un reto de inspección diferente. Una configuración de iluminación que revela arañazos en acero pulido puede no funcionar con caucho negro, plástico transparente o piezas moldeadas con textura.
Openex Automation desarrolla sistemas personalizados de inspección por visión artificial e IA en función de la geometría del componente, el material, el estado de la superficie, las características de los defectos, los requisitos de producción y las necesidades de automatización.
Nuestro equipo de ingeniería puede ayudarle a evaluar:
- Si los defectos objetivo pueden detectarse ópticamente.
- Qué configuración de cámaras e iluminación resulta adecuada.
- Si conviene utilizar IA, visión convencional o un enfoque híbrido.
- Cuántas vistas de inspección se necesitan.
- Cómo integrar la inspección y la clasificación en su proceso de producción.
¿Desea evaluar su componente? Envíenos el plano de la pieza, fotografías, muestras de defectos y la velocidad de producción objetivo.
Póngase en contacto con Openex Automation para analizar sus requisitos de inspección superficial y solicitar una propuesta técnica personalizada.
Correo electrónico: sales-auto@openex.com.cn
Teléfono: +86 186 5928 0806
El rendimiento final de detección y la velocidad de producción deben confirmarse mediante pruebas específicas para cada aplicación.